


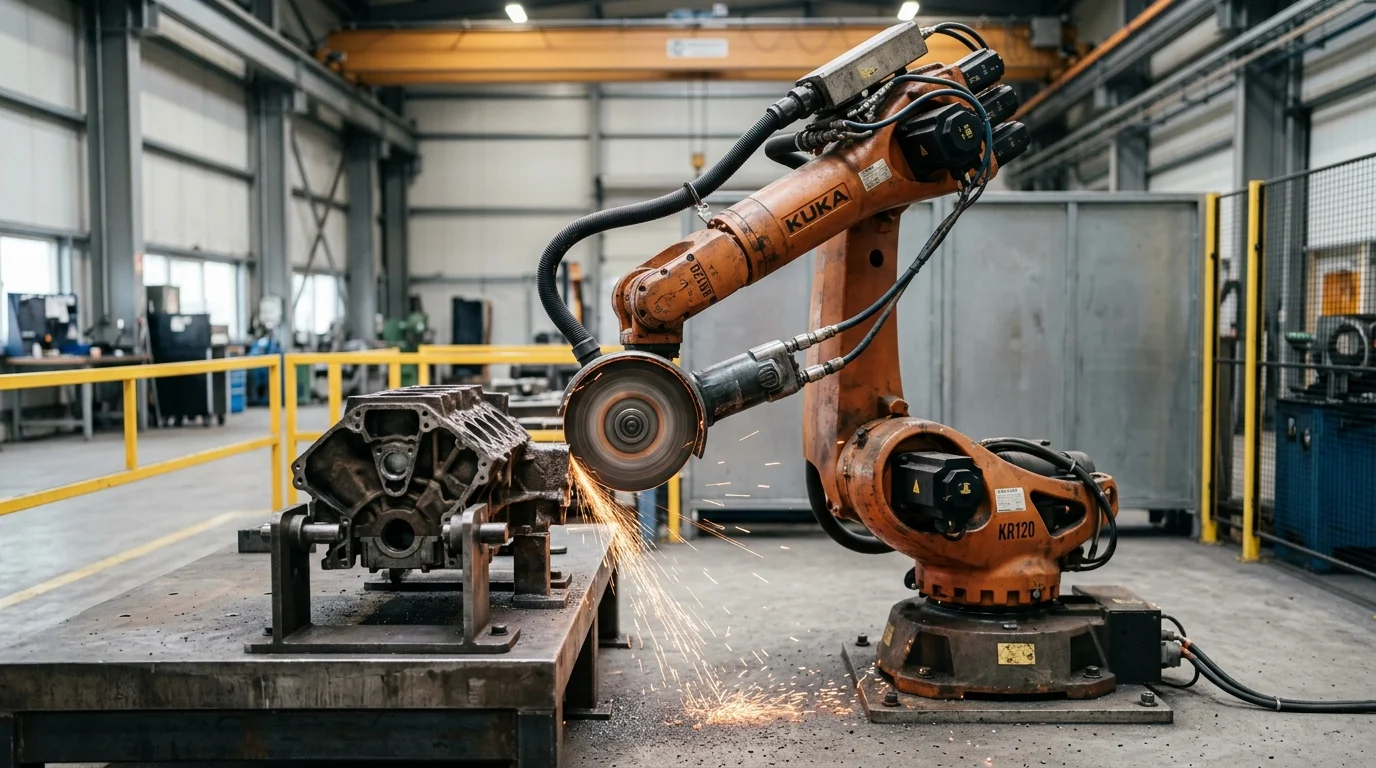
Аздабленне ліцейнай вытворчасці знаходзіцца пад ціскам з двух бакоў: попыт на стабільную прадукцыйнасць расце, у той час як вопытных шліфавальных работнікаў становіцца ўсё цяжэй утрымаць. Ручная футроўка застаецца адной з самых фізічна складаных работ у вытворчасці адліўкі, з пастаяннай вібрацыяй, абразіўным пылам і паўтаральнымі нагрузкамі, якія ўплываюць як на бяспеку, так і на прадукцыйнасць. Рабатызаванае шліфаванне становіцца практычным адказам, асабліва для паўтаральных адлівак, дзе абломкі, літнікі і райзеры павінны выдаляцца змена за зменай. У гэтым артыкуле тлумачыцца, дзе аўтаматызаванае шліфаванне забяспечвае найбольшую аддачу, якія дэталі і сплавы лепш за ўсё падыходзяць, якое абсталяванне патрабуецца для надзейнай ячэйкі і дзе аўтаматызацыя ўсё яшчэ мае абмежаванні.
Чаму ліцейныя заводы пераходзяць на робататэхнічнае шліфаванне
Пасляліцейная аздабленне гістарычна абапіралася на інтэнсіўную ручную працу для выдалення лішняга матэрыялу і дасягнення канчатковых дапушчальных памераў. Сёння пераход да Прамысловасці 4.0 прыводзіць да змены падыходу ліцейных заводаў да пасляапрацоўкі. Замест таго, каб разглядаць футроўку — выдаленне лішняга матэрыялу з сырых адлівак — як непазбежнае ручное вузкае месца, прадпрыемствы ўсё часцей інтэгруюць... 6-восевыя прамысловыя робаты аўтаматызаваць выдаленне матэрыялу. Гэтая тэхналагічная эвалюцыя накіравана на мадэрнізацыю аперацый, стабілізацыю вытворчых графікаў і паляпшэнне агульнага кантролю працэсаў у ліцейным цэху.
Ціск на працу, бяспеку і прапускную здольнасць
Асноўным каталізатарам гэтай аўтаматызацыі з'яўляецца сур'ёзнае скарачэнне прамысловай працоўнай сілы, дэмаграфічны зрух, адзначаны ў глабальных аналізах вытворчасці, праведзеных такімі ўстановамі, як Сусветны банк. Аператары ручнога шліфавання часта падвяргаюцца высокачастотнай вібрацыі, уздзеянню часціц, якія пераносяцца паветрай, і траўмам ад паўтаральных нагрузак. Гэтыя жорсткія ўмовы прыводзяць да высокай штогадовай цякучасці кадраў, якая часта парушае працу аддзелак аздаблення. Акрамя ўтрымання рабочай сілы, ціск на прапускную здольнасць дыктуе змены; рабатызаваныя шліфавальныя ячэйкі могуць працаваць бесперапынна ў некалькі змен, значна павялічваючы прапускную здольнасць у параўнанні з ручнымі станцыямі. Выдаляючы работнікаў з фізічна напружанага асяроддзя аддзелачнага цэха, ліцейныя заводы зніжаюць бізнес-рызыкі, звязаныя з недахопам рабочай сілы, адначасова забяспечваючы стабільную і маштабуемую вытворчую магутнасць.
Падыходныя тыпы ліцця, сплавы і задачы аздаблення
Не ўсе адліўкі адразу падыходзяць для рабатызаванай апрацоўкі, але гэтая тэхналогія выдатна падыходзіць для сярэдніх і вялікіх аб'ёмаў вытворчасці высокатрывалага чыгуну, вугляродзістай сталі і... алюмініевыя кампанентыАптымальныя сферы прымянення ўключаюць выдаленне рэшткаў разрыўных ліній, заглушак і райзераў на адлітках вагой ад 10 кг да 250 кг. Ступіцы цяжкіх камерцыйных аўтамабіляў, корпусы помпаў і блокі рухавікоў з'яўляюцца асноўнымі кандыдатамі. Сучасныя тэхналогіі актыўнага выканання сілавых патрабаванняў, якія дазваляюць робатам дынамічна рэгуляваць ціск інструмента, дазваляюць гэтым сістэмам адаптавацца да ўласцівых памерных змен сплаваў, атрыманых шляхам ліцця ў пясчаныя формы, забяспечваючы раўнамернае выдаленне матэрыялу нават пры змяненні таўшчыні разрыўных ліній на 3,0 мм у лакалізаваных зонах. Аднак рабатызаванае шліфаванне не можа кампенсаваць прынцыпова нестабільныя працэсы ліцця ў пясчаныя формы; папярэдняе ліццё павінна заставацца разумна кантраляваным.
І наадварот, рабатызаванае шліфаванне звычайна не падыходзіць для адзінкавых адлівак на заказ, вытворчасці з вялікай колькасцю змешаных матэрыялаў у малых аб'ёмах або дэталяў са складанай унутранай геаметрыяй, дзе рух робата фізічна абмежаваны. У такіх выпадках выдаткі на праграмаванне і прыстасаванні часта перавышаюць перавагі аўтаматызацыі.
Што робіць рабатызаваную шліфавальную ячэйку эфектыўнай
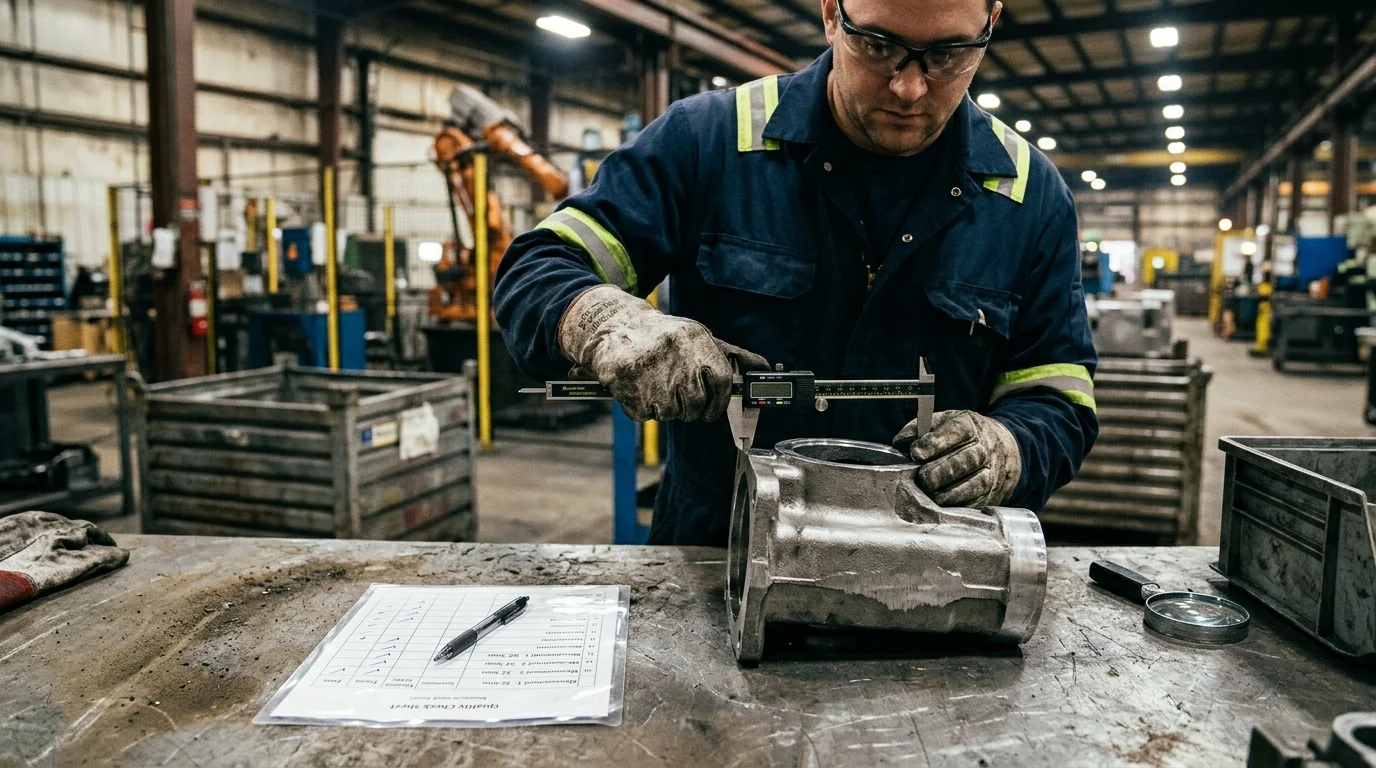
Праектаванне надзейнай рабатызаваная сістэма аздаблення патрабуе інтэграцыі спецыялізаванага абсталявання, здольнага вытрымліваць агрэсіўныя вібрацыі і высокаабразіўны пыл, які пераносіцца паветрам. Паспяховая ячэйка спалучае ў сабе трывалыя кампаненты, шпіндзелі з высокім крутоўным момантам і адаптыўныя алгарытмы кіравання, каб паўтарыць і ў канчатковым выніку пераўзысці стабільнасць працэсу і вынікі выдалення матэрыялу, якія дасягае кваліфікаваны аператар-чалавек.
Робаты, шпіндзелі, абразівы і прыстасаванні
Ядро клеткі звычайна ўяўляе сабой шарнірны робат высокай грузападымальнасці, часта разлічаныя на вялікую грузападымальнасць (напрыклад, ад 150 кг да 300 кг), каб забяспечыць дастатковую калянасць канструкцыі пры значных кантактных сілах. Інструменты на канцы рычага (EOAT) прадугледжваюць цяжкія шпіндзелі, якія працуюць са хуткасцю ад 5000 да 24 000 абаротаў у хвіліну ў залежнасці ад неабходнага абразіўнага матэрыялу і якасці паверхні. Ліцейныя заводы ўсё часцей аддаюць перавагу алмазна-гальванічным кругам або ўдасканаленым керамічным стужкам, якія, па словах вытворцаў, могуць прапанаваць значна большы тэрмін службы, чым стандартныя абразівы з аксіду алюмінію, у залежнасці ад базавага абразіва, тыпу сплаву і ўмоў эксплуатацыі. Фіксацыя павінна быць выключна жорсткай, часта з выкарыстаннем гідраўлічных або пнеўматычных заціскных механізмаў, здольных замацоўваць складаныя геаметрычныя формы пры інтэнсіўных шліфавальных сілах.
Ручное шліфаванне супраць шліфавання з ЧПУ супраць рабатызаванага шліфавання
Выбар адпаведнага метаду аздаблення залежыць ад неабходных допускаў, капітальнага бюджэту і памераў партыі. Хоць ручное шліфаванне забяспечвае максімальную гнуткасць для адлівак з невялікімі аб'ёмамі і высокай зменлівасцю, яно пакутуе ад нестабільнай якасці і высокіх выдаткаў на працу. Апрацоўчыя цэнтры з ЧПУ забяспечваюць надзвычайную дакладнасць і могуць дасягнуць складанага кінематычнага ахопу, але рабатызаванае шліфаванне прапануе меншыя капітальныя выдаткі і большую гнуткасць для цяжкіх адлівак з няроўнай пясчанай формы, дзе спецыяльныя прыстасаванні з ЧПУ непрактычныя. У рэшце рэшт, рабатызаванае шліфаванне займае практычную залатую сярэдзіну, прапаноўваючы шарнірнае сучлененне для апрацоўкі складаных формаў і адаптыўнае кіраванне сілай для апрацоўкі варыяцый адліўкі. Аднак важна адзначыць, што рабатызаванае шліфаванне часам можа прыводзіць да больш працяглых цыклаў апрацоўкі дэталі, чым ручное шліфаванне для вельмі складаных геаметрый, што з'яўляецца важным фактарам планавання для разліку рэнтабельнасці інвестыцый і прапускной здольнасці.
| Асаблівасць | Ручное шліфаванне | Рабатызаванае шліфаванне | Апрацоўка на станках з ЧПУ |
|---|---|---|---|
| Талерантнасць | Нізкі (залежыць ад геаметрыі/сплаву) | Сярэдні (ілюстрацыйны ± 0,5 мм да 1,0 мм) | Высокі (ілюстрацыйны ± 0,01 мм) |
| Капітальныя выдаткі | Нізкі | Сярэдні | Высокі |
| Гнуткасць налады | Высокі | Сярэдні | Нізкі |
| Паслядоўнасць часу цыклу | Нізкі | Высокі | Высокі |
| Ідэальны памер партыі | Малы (вельмі зменлівы) | Сярэдні і вялікі (звычайна 50+) | Зменная |
Перавагі якасці і бяспекі
Укараненне рабатызаванага шліфавання кардынальна пераўтварае ліцейны аддзел аздаблення з небяспечнай, вельмі зменлівай аперацыі ў кантраляваны, прадказальны вытворчы працэс. Гэты двайны ўплыў на якасць дэталяў і бяспеку аператара з'яўляецца асноўным тэхнічным абгрунтаваннем для значных інвестыцый у аўтаматызацыю.
Паслядоўнасць, паўтаральнасць і зніжэнне дэфектаў
Ручная апрацоўка металу па сваёй сутнасці пакутуе ад змяненняў, выкліканых стомленасцю, на працягу змены, што прыводзіць да празмернага шліфавання (строжкі асноўнага металу) або недастатковага шліфавання (пры недапушчальным налёту). Выкарыстоўваючы актыўнае сілавое сумяшчальнасць, абмеркаванае раней, рабатызаваныя сістэмы падтрымліваюць пастаянны прыкладзены ціск незалежна ад зносу інструмента або невялікіх геаметрычных адхіленняў у неапрацаваным метале. Гэты дакладны кантроль забяспечвае паўтаральнасць памераў на працягу тысяч цыклаў. У выніку ліцейныя заводы часта паведамляюць аб значным зніжэнні ўзроўню браку, звязанага са шліфаваннем, што значна паляпшае агульны выхад і эфектыўнасць наступнай апрацоўкі ў параўнанні з гістарычнымі сярэднімі паказчыкамі ручной апрацоўкі.
Пылаадсмоктванне, ахоўныя агароджы, бяспека ад шуму і абразіўных матэрыялаў
Цалкам закрытыя рабатызаваныя камеры аб'ядноўваюць высакахуткасныя сталы з выцяжным паветрам і сістэмы вільготнага пылазбору, здольныя ўлоўліваць велізарныя аб'ёмы ўдыхальнага крышталічнага крэмнезёму і гаручага металічнага пылу. Акустычныя агароджы эфектыўна зніжаюць узровень навакольнага шуму з небяспечных максімумаў у кропцы кантакту да ўзроўню дзеяння 85 дБ, які звычайна прадугледжваецца рэгулятарнымі абмежаваннямі ўздзеяння (напрыклад, OSHA) і рэгулюецца тэхнічнымі акустычнымі стандартамі, такімі як ISO 1999, звонку камеры. Акрамя таго, аўтаматызаваная абарона і ліквідацыя непасрэднага ручнога ўзаемадзеяння з высакахуткаснымі абразіўнымі матэрыяламі ліквідуюць рызыку сур'ёзных парэзаў або тупых траўмаў, выкліканых разбітымі шліфавальнымі кругамі.
Як рэалізаваць робататэхнічнае шліфаванне
Разгортванне рабатызаванай шліфавальнай камеры — гэта працаёмкая інжынерная задача, якая выходзіць далёка за рамкі простага набыцця рабатызаванай рукі. Поспех залежыць ад сістэматычнага падыходу да выбару прымянення, метадалогіі праграмавання і распрацоўкі заціскальных прыстасаванняў, адаптаваных да суровых рэалій ліцейнага цэха.
Выбар дэталяў і планаванне працэсу
Ліцейныя заводы павінны пачынаць са стратэгічнага выбару дэталяў, часта ўжываючы прынцып Парэта, каб вызначыць 20% сямействаў дэталяў, якія спажываюць 80% ручной шліфавальнай працы. Ідэальныя першапачатковыя кандыдаты маюць стабільныя канструкцыі літнікаў і паслядоўныя лініі раз'ёму. Планаванне працэсаў у значнай ступені абапіраецца на праграмнае забеспячэнне для аўтаномнага праграмавання (OLP), якое дазваляе інжынерам-вытворцам імпартаваць мадэлі CAD адлівак і ствараць складаныя траекторыі інструментаў у віртуальным асяроддзі. Гэты падыход мінімізуе фізічны час прастою падчас уводу ў эксплуатацыю ячэек і дазваляе дбайна выяўляць сутыкненні, перш чым робат уступіць у кантакт са шліфавальным кругам на вытворчай пляцоўцы. Аднак аб'екты павінны ўлічваць схаваную інжынерную нагрузку: OLP патрабуе значнага ўдасканалення фізічных кропак навучання, каб улічыць варыяцыі адліўкі ў пясчаныя формы. Першапачатковы ўвод у эксплуатацыю часта суправаджаецца больш высокім узроўнем браку і нестабільнасцю часу цыклу, перш чым траекторыі шліфавання будуць цалкам аптымізаваны. Акрамя пачатковай налады, аб'екты павінны дадаць да свайго планавання выразную агаворку: аўтаматызацыя не проста выключае кваліфікаваную працоўную сілу; хутчэй, яна пераносіць патрабаванні ад ручнога шліфавання да тэхнічных роляў. Аперацыі патрабуюць пастаяннага вопыту, у тым ліку кваліфікаваных праграмістаў робатаў, тэхнікаў зроку і рэгулярнай каліброўкі датчыкаў сілы для падтрымання аптымальнай прадукцыйнасці.
Кіраванне варыяцыямі раскладу матчаў і рызыкамі інтэграцыі
Найбольшай рызыкай інтэграцыі ў аўтаматызацыі ліцейнай вытворчасці з'яўляюцца геаметрычныя адрозненні. Адліўкі дэманструюць зрухі стрыжня, зменную ўсаджванне ў залежнасці ад сплаву і непаслядоўныя праломы затвора. Каб справіцца з гэтым, інтэгратары выкарыстоўваюць камбінацыю адпаведнага абсталявання і трохмернага машыннага зроку. Сістэмы бачання могуць сканаваць уваходную неапрацаваную адліўку, вызначаць дакладнае месцазнаходжанне і аб'ём выбуху і дынамічна зрушваць сістэму каардынат робата. Аднак гэтыя трохмерныя сістэмы машыннага зроку, асабліва структураваныя датчыкі святла і лазернай трыянгуляцыі, уразлівыя ў ліцейных умовах. Іх оптыка патрабуе рэгулярнай чысткі, абароны ад абразіўнага пылу і паўторнай каліброўкі; калі не абслугоўваць іх належным чынам, забруджаныя або перагрэтыя датчыкі могуць прывесці да няправільнага выраўноўвання і сур'ёзных паломак інструмента. У спалучэнні з модульным прыстасаваннем, якое выкарыстоўвае самацэнтравальныя гідраўлічныя сківіцы, ліцейныя заводы могуць надзейна фіксаваць адліўкі няроўнай формы і адаптаваць траекторыю шліфавання ў рэжыме рэальнага часу, змяншаючы рызыку паломак інструмента і няпоўнай аздаблення.
Калі рабатызаванае шліфаванне прыносіць прыбытак ад інвестыцый
Капітальныя выдаткі на тэхналогію рабатызаванай аздаблення значныя, што патрабуе ўсебаковага фінансавага аналізу. Аднак пры разгортванні на адпаведных прадуктовых лінейках з дастатковым аб'ёмам прыбытковасць інвестыцый (ROI) можа быць вельмі прадказальнай. Важна адзначыць, што дасягненне гэтых фінансавых мэтаў у значнай ступені залежыць ад падтрымання высокіх каэфіцыентаў выкарыстання і паслядоўнай геаметрыі дэталяў.
Асноўныя фактары выдаткаў і акупнасці
Цалкам інтэграваная рабатызаваная шліфавальная ячэйка патрабуе значных першапачатковых інвестыцый, якія моцна залежаць ад грузападымальнасці, складанасці шпіндзеля і патрабаванняў да сістэмы візуалізацыі. Асноўнымі фактарамі прыбытковасці інвестыцый з'яўляюцца прамая эканомія працы (часта выключаючы некалькі змен ручной працы аператараў), павелічэнне прапускной здольнасці і значнае зніжэнне выдаткаў на расходныя матэрыялы. Паколькі робаты аптымізуюць кут кантакту і ціск, які прымяняецца да абразіўнага матэрыялу, ліцейныя заводы, якія працуюць у аптымальных умовах, пастаянна дакументуюць зніжэнне штогадовых выдаткаў на абразіўныя матэрыялы на 20–40%. Аднак аб'екты таксама павінны ўлічваць выдаткі на расходныя матэрыялы канцавых эфектараў і шпіндзеля, якія часта вышэйшыя, чым пры ручным аснашчэнні, з-за агрэсіўных умоў ліцейнага завода. Калі ўлічыць скарачэнне колькасці бракаваных дэталяў і зніжэнне прэтэнзій па кампенсацыі работнікам, прагназуемы тэрмін акупнасці ячэйкі з высокім узроўнем выкарыстання звычайна складае ад 18 да 36 месяцаў. Аб'екты таксама павінны ўлічваць бягучыя эксплуатацыйныя выдаткі, такія як штогадовае тэхнічнае абслугоўванне, спажыванне энергіі і запас запасных частак для суровых умоў ліцейнага завода, што можа істотна падоўжыць гэты тэрмін.
Мадэрнізацыя супраць інвеставання ў новую ячэйку
Кіраўнікі аб'ектаў павінны ўзважыць фінансавыя перавагі мадэрнізацыі існуючых ручных кабін рабатызаванымі рукамі ў параўнанні з набыццём цалкам новых, загадзя распрацаваных гатовыя ячэйкіМадэрнізацыя можа знізіць першапачатковыя капітальныя выдаткі, але стварае значныя рызыкі інтэграцыі адносна сумяшчальнасці сістэм збору пылу і адпаведнасці патрабаванням бяспекі. І наадварот, гатовыя ячэйкі прапануюць гарантаваны час цыклу і адказнасць з адной крыніцы, але патрабуюць большай плошчы і большага першапачатковага фінансавання.
| Фактар | Інтэграцыя мадэрнізацыі | Новая камера пад ключ |
|---|---|---|
| Пачатковы капітал | Нізкі да сярэдняга | Высокі |
| Час разгортвання | Больш доўгі тэрмін (напрыклад, ад 16 да 24 тыдняў) | Карацейшы (напрыклад, ад 8 да 12 тыдняў) |
| Патрабуемая плошча падлогі | Мінімальны (выкарыстоўвае існуючую плошчу) | Ад сярэдняга да высокага |
| Гарантыя выканання | Найлепшыя намаганні | Кантрактны час цыклу/прыбытак |
| Тэрмін службы сістэмы | ад 5 да 7 гадоў | ад 10 да 15 гадоў |
Дадатковае чытанне:
Асноўныя высновы
- Аддайце прыярытэт шліфаванню робатамі для адлівак сярэдняга і вялікага аб'ёму, дзе паўторнае выдаленне абломкаў, літых адтулін і райзераў стварае магчымасць пастаяннай аўтаматызацыі.
- Спачатку ацаніце дэталі вагой ад 10 кг да 250 кг, асабліва адліўкі з высокатрывалага чыгуну, вугляродзістай сталі і алюмінію з даступнымі зонамі вонкавай апрацоўкі.
- Выкарыстоўвайце актыўную сілавую згодлівасць, калі чакаецца змяненне памераў адліўкі ў пясчаныя формы, бо гэта дапамагае падтрымліваць пастаянны ціск інструмента і выдаленне матэрыялу.
- Пазбягайце аўтаматызацыі аднаразовых, высоказмяшальных, нізкааб'ёмных або цяжкадаступных унутраных геаметрый, калі толькі чаканая эканомія працы не апраўдвае выдаткі на праграмаванне і замацаванне.
- Укажыце магутных робатаў, шпіндзелі, прыстасаванні і абразіўны інструмент, прызначаныя для вібрацыі, пылу і высокіх кантактных сіл у ліцейных умовах аздаблення.
Часта задаваныя пытанні
Чаму ліцейныя заводы ўкараняюць рабатызаваныя сістэмы шліфавання?
Ліцейныя заводы выкарыстоўваюць рабатызаванае шліфаванне, каб паменшыць залежнасць ад дэфіцытнай кваліфікаванай працоўнай сілы, павысіць бяспеку работнікаў і стабілізаваць прадукцыйнасць пасля ліцця. Робаты могуць выконваць паўтаральныя задачы па футроўцы на працягу некалькіх змен, памяншаючы пры гэтым уздзеянне вібрацыі, пылу і эрганамічнай нагрузкі.
Якія адліўкі лепш за ўсё падыходзяць для шліфавання робатамі?
Шліфаванне рабатызам найбольш эфектыўна для адлівак сярэдняга і вялікага аб'ёму, такіх як ступіцы аўтамабіляў, корпусы помпаў і блокі рухавікоў. Тыповымі кандыдатамі з'яўляюцца дэталі з высокатрывалага чыгуну, вугляродзістай сталі і алюмінію вагой ад 10 да 250 кг.
Якія задачы аздаблення можа выконваць рабатызаваная шліфавальная ячэйка?
Добра распрацаваная ячэйка можа выдаліць рэшткі раз'ёмнай лініі, заглушкі варот, рэшткі райзера і лакалізаваны лішні матэрыял. Дзякуючы актыўнай сіле робаты могуць рэгуляваць ціск пры змене памераў адліўкі, дапамагаючы падтрымліваць паслядоўнае выдаленне матэрыялу.
Калі рабатызаванае шліфаванне не падыходзіць?
Часта ён не падыходзіць для аднаразовага ліцця на заказ, вытворчасці вялікай колькасці гатовай прадукцыі з малым аб'ёмам або дэталяў са складанай унутранай геаметрыяй, якая абмяжоўвае доступ робата. У гэтых выпадках выдаткі на праграмаванне і замацаванне могуць перавышаць павышэнне прадукцыйнасці.
Якое абсталяванне неабходна для эфектыўнай рабатызаванай шліфавальнай ячэйкі?
Тыповая ячэйка ўключае ў сябе 6-восевага робата высокай грузападымальнасці, магутны шпіндзель, абразіўныя інструменты, трывалыя прыстасаванні, пылаўстойлівыя кампаненты і адаптыўнае кіраванне сілай. Рашэнні RobotGrindTech сканцэнтраваны на інтэграцыі гэтых элементаў для патрабавальных умоў ліцейнай вытворчасці.