


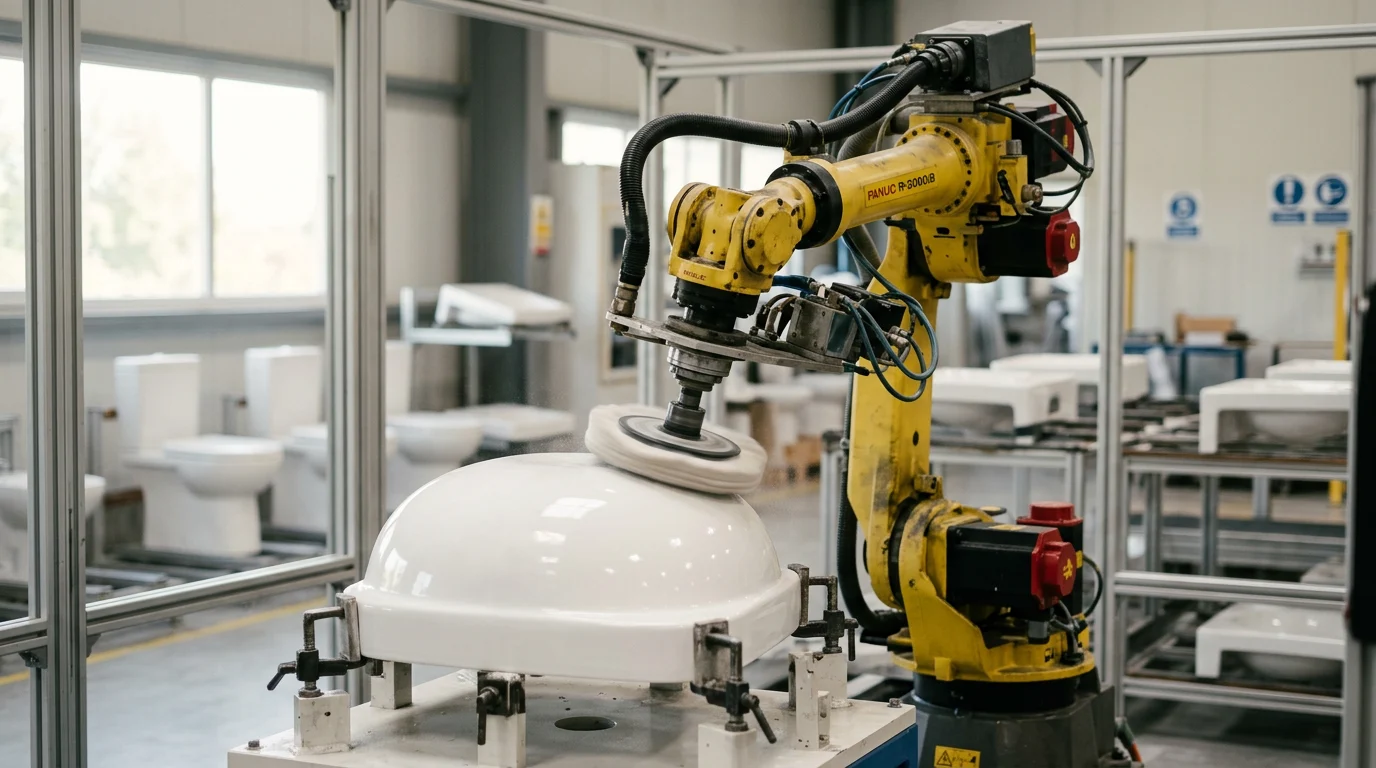
Бездакорная аздабленне крана — гэта не проста касметычны паказчык; гэта вымерны вынік вытворчасці, які ўплывае на якасць пакрыцця, успрыманне брэнда і прыбытковасць. У металічнай сантэхнічнай арматуры традыцыйная ручная паліроўка доўгі час забяспечвала канчатковы бляск, але яна таксама мае зменлівыя вынікі, высокую залежнасць ад працаздольнасці, эрганамічныя рызыкі і ўзрастаючы ціск на адпаведнасць патрабаванням. Аўтаматызацыя змяняе гэтае ўраўненне шляхам ператварэння шліфавання, паліроўкі і апрацоўкі паверхняў у кантраляваныя, паўтаральныя працэсы, якія падтрымліваюцца кантролем сілы, стратэгіяй інструментальнай апрацоўкі і дысцыплінай ліцця на пачатку вытворчасці. У гэтым артыкуле разглядаецца, дзе рабатызаванае паліраванне стварае найбольшую каштоўнасць, дзе ручная ўменне ўсё яшчэ мае значэнне, і як вытворцы могуць планаваць пераход без шкоды для якасці паверхні або гнуткасці вытворчасці.
Чаму важная аўтаматызацыя паліроўкі сантэхнікі
Хоць у міжнародным маштабе тэрмін «сантэхніка» абазначае керамічныя прыборы для ваннай пакоі, у кантэксце аздаблення паверхняў гэты тэрмін часта ахоплівае суправаджальныя металічныя сантэхнічныя прыборы і сантэхнічную фурнітуру. Гэты артыкул сканцэнтраваны выключна на найважнейшай аўтаматызацыі гэтых металічных кампанентаў. Вытворчасць гэтых металічных прыбораў, такіх як латунь, цынкавыя сплаўы і краны з нержавеючай сталі, прадугледжвае высокія эстэтычныя патрабаванні. Для гэтых вырабаў візуальная бездакорнасць непасрэдна вызначае рынкавую кошт. Гістарычна склалася, што дасягненне люстраной аздаблення патрабавала шмат ручной працы для шліфоўкі, паліроўкі і апрацоўкі складаных крывалінейных паверхняў. Аднак, па меры таго, як глабальныя вытворчыя дапушчэнні павялічваюцца, а маштабы вытворчасці павялічваюцца, залежнасць ад ручной паліроўкі стала істотнай перашкодай. Сучасная аўтаматызацыя ўяўляе сабой важную эвалюцыю, якая пераводзіць галіну ад вельмі зменлівага, рамеснага працэсу да прадказальнай, заснаванай на дадзеных вытворчай аперацыі.
Аўтаматызаваная аздабленне паверхні мае важнае значэнне для падтрымання пастаяннай шурпатасці паверхні. Для гальванічнага пакрыцця высокай якасці часта патрэбныя значэнні Ra строга ніжэй за 0,2 мкм. Найважнейшым фактарам поспеху з'яўляецца кантроль працэсу на пачатку вытворчасці. У адрозненне ад вопытнага чалавека, аўтаматызаваная паліроўка не можа інтуітыўна адаптавацца да зменнай сітаватасці, неадпаведнасці абломкаў або адхіленняў памераў у неапрацаваным адліўцы. Таму высакаякаснае, паўтаральнае ліццё вышэй па плыні з'яўляецца абсалютна неабходнай умовай. Толькі тады аўтаматызацыя зможа эфектыўна змякчыць рост выдаткаў і рызык, звязаных з традыцыйнай ручной паліроўкай.
Планаванне працы і ўплыў на працоўную сілу
Найбольш неадкладным стратэгічным каталізатарам для аўтаматызацыі паліравальных ліній з'яўляецца змяненне ландшафту прамысловай працы. Ручная паліроўка з'яўляецца эрганамічна складанай і падвяргае работнікаў значным прафесійным рызыкам, у тым ліку траўмам, выкліканым вібрацыяй, і часціцам, якія пераносяцца паветраным шляхам. Паколькі рэгулятарныя рамкі ад такіх арганізацый, як Міжнародная арганізацыя па стандартызацыі (асабліва праз такія стандарты, як ISO 45001), разам з рэгулятарамі бяспекі працы, такімі як OSHA і EU-OSHA, усё больш падкрэсліваюць бяспеку на працоўным месцы і кантроль за навакольным асяроддзем, утрыманне вялікіх аддзелаў ручной паліроўкі стала праблемай.
Укараняючы рабатызаваныя паліравальныя ячэйкі, вытворцы сантэхнічнага абсталявання звычайна могуць скараціць патрэбы ў рабочай сіле для непасрэднай паліроўкі на 60–80 % на вытворчую лінію. Гэта скарачэнне абараняе прадпрыемства ад вострага дэфіцыту кваліфікаванай рабочай сілы і дазваляе кіраўнікам аб'ектаў пераарыентаваць чалавечы капітал на кантроль якасці высокага ўзроўню, праграмаванне машын і прафілактычнае абслугоўванне — ролі, якія дадаюць большую сістэмную каштоўнасць вытворчасці.
Дзе ручная паліроўка ўсё яшчэ мае значэнне
Нягледзячы на хуткі прагрэс у робататэхніцы, ручная паліроўка захоўвае стратэгічнае значэнне ў пэўных вытворчых сцэнарыях. Аўтаматызаваныя сістэмы выдатна спраўляюцца з вялікімі аб'ёмамі і высокай паўтаральнай колькасцю вырабаў, але ім цяжка эканамічна абгрунтаваць звышмалыя аб'ёмы вытворчасці. Для вытворчых партый менш за 500 адзінак у год час праграмавання і выдаткі на індывідуальную канчатковую аснастку для змешаных прадуктовых лінейак часта перавышаюць эканомію на працы.
Акрамя эканомікі невялікіх аб'ёмаў вытворчасці, аўтаматызацыя ўводзіць фізічныя абмежаванні з выкарыстаннем высокакваліфікаваных архітэктурных прыстасаванняў. Некаторыя старыя канструкцыі маюць надзвычай вострыя знешнія падрэзы, куды стандартныя рабатызаваныя паліравальныя кругі фізічна не могуць дабрацца, не сутыкнуўшыся з прыстасаваннем. Нарэшце, многія паверхні з ультравысокім люстраным эфектам усё яшчэ патрабуюць канчатковага, лёгкага ручнога паліравання. Сучасныя датчыкі сілы-крутоўнага моманту, хоць і вельмі дасканалыя, не могуць цалкам паўтарыць тактыльную зваротную сувязь чалавека пры ўжыванні мікрарэгуляванняў, неабходных для бездакорнага люстранога бляску. У гэтых нішавых прымяненнях адаптыўнае прасторавае мысленне дасведчанага майстра застаецца незаменным.
Што ахоплівае аўтаматызацыя паліроўкі сантэхнікі
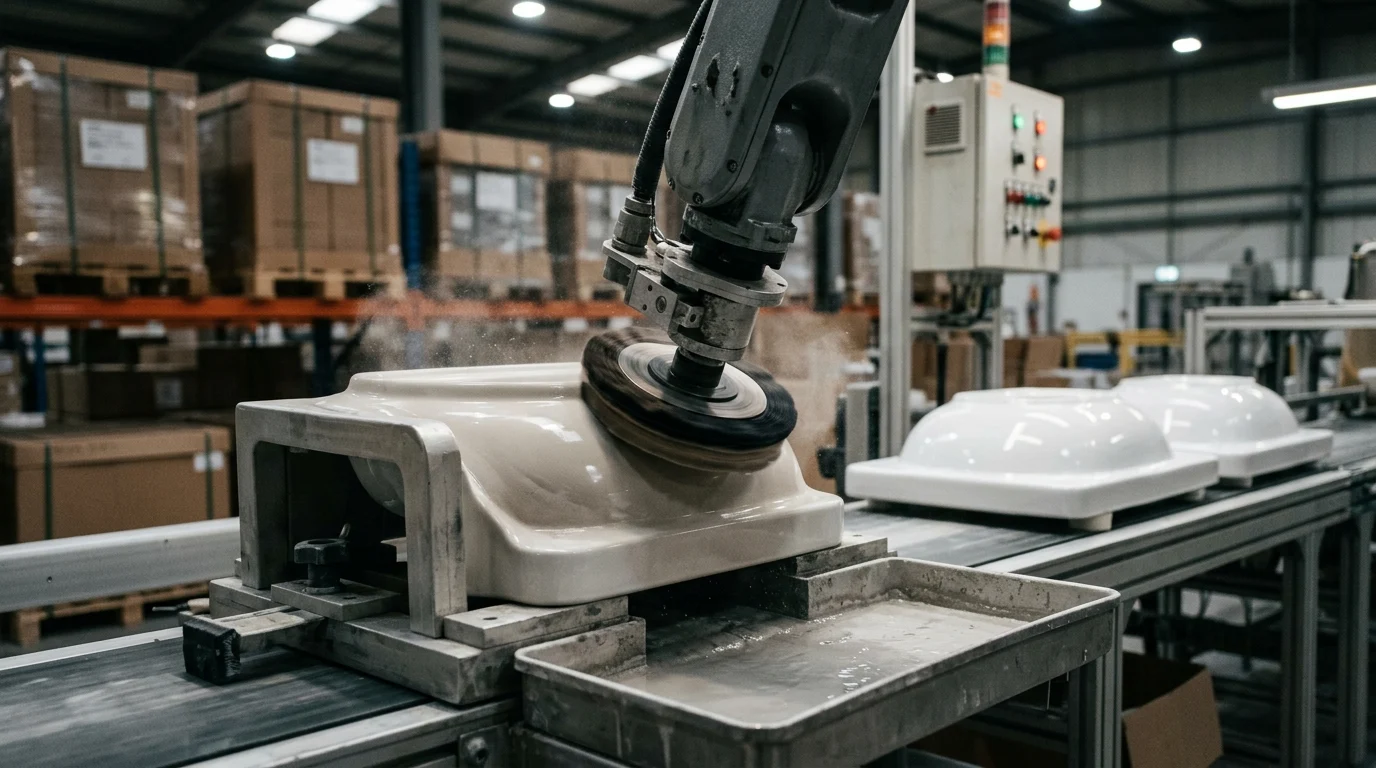
Разуменне аб'ёму аўтаматызацыі паліроўкі сантэхнічных вырабаў патрабуе класіфікацыі даступных тэхналогій у залежнасці ад узроўню ўмяшання чалавека і кінематычнай складанасці. Для металічных прыстасаванняў спектр апрацоўкі паверхняў ахоплівае ўсё: ад базавых механічна асіставаных станкоў да высокапрадукцыйных шматвосевых рабатызаваных ячэек, здольных да аўтаномнай кампенсацыі інструмента.
Ручная, паўаўтаматычная і цалкам аўтаматызаваная паліроўка
Паліроўку металічных сантэхнічных прыбораў можна падзяліць на тры асобныя аперацыйныя ўзроўні. Ручная паліроўка цалкам абапіраецца на тое, што аператары ўручную прыкладаюць апрацоўку да круцільнагася абразіўнага круга. Паўаўтаматычная паліроўка забяспечвае механічную кансістэнцыю, часта выкарыстоўваючы паваротныя індэксныя сталы або машыны з кулачковым прывадам, дзе аператар загружае дэталь, але машына выконвае фіксаваны цыкл паліроўкі. Цалкам аўтаматызаваная паліроўка выкарыстоўвае 6- або 7-восевыя прамысловыя робаты, інтэграваныя са складанымі сістэмамі дазавання абразіва і датчыкамі сілы і крутоўнага моманту, для выканання ўсяго працэсу без умяшання чалавека.
| Метад паліроўкі | Тыповая прадукцыйнасць (адзінак/гадзіну) | Сярэдні ўзровень дэфектаў | Гнуткасць інструментаў |
|---|---|---|---|
| Ручны | 15 - 25 | 10% - 15% | Вельмі высокі |
| Паўаўтаматычная | 40 - 60 | 4% - 8% | Умераны |
| Цалкам аўтаматызаваны | 80 - 120 | Ад нізкага да ўмеранага |
Заўвага: аб'ём вытворчасці і ўзровень дэфектаў істотна адрозніваюцца ў залежнасці ад краіны, асартыменту прадукцыі і якасці ліцця на заводзе. Узровень дэфектаў
Як паказана ў параўнанні, цалкам аўтаматызаваныя сістэмы значна павялічваюць прапускную здольнасць і мінімізуюць дэфекты, хоць яны патрабуюць значнай папярэдняй інжынерыі для забеспячэння змены прадукту.
Складаныя геаметрыі вырабаў і паверхневыя зоны
Сантэхнічнае абсталяванне, асабліва сучасныя краны і душавыя лейкі вядомыя сваёй складанай геаметрыяй. Выгнутыя асіметрычныя выгібы, вострыя пераходныя грані і вузкія ўнутраныя радыусы ствараюць значныя праблемы для падтрымання пастаяннага абразіўнага кантакту. Калі паліравальны круг затрымаецца на вострым краі на долю секунды занадта доўга, гэта можа змяніць геаметрыю, што прывядзе да бракаванай дэталі.
Аўтаматызацыя пакрывае гэтыя складаныя зоны з дапамогай праграмнага забеспячэння для аўтаномнага праграмавання (OLP) і актыўных прылад для апрацоўкі адпаведнасці. OLP дазваляе інжынерам мадэляваць увесь шлях паліроўкі ў віртуальным асяроддзі, гарантуючы, што адхіленні траекторыі інструмента застаюцца ў межах строгага дапушчальнага значэння +/- 0,1 мм. Гэты ўзровень дакладнасці гарантуе, што нават самыя складаныя зоны паверхні атрымліваюць раўнамерную абразіўную апрацоўку без шкоды для асноўнай геаметрыі адліўкі.
Як параўнаць метады паліроўкі
Выбар аптымальнага метаду паліроўкі патрабуе дбайнай ацэнкі бягучых магчымасцей завода, заснаванай на дадзеных, у параўнанні з яго будучымі вытворчымі мэтамі. Параўнанне гэтых метадаў выходзіць за рамкі простых паказчыкаў колькасці адзінак прадукцыі ў гадзіну; яно патрабуе комплекснай ацэнкі стабільнасці працэсу, выкарыстання расходных матэрыялаў і доўгатэрміновай фінансавай прыбытковасці.
Асноўныя крытэрыі ацэнкі
Пры ацэнцы метадаў паліроўкі інжынеры павінны надаць прыярытэт стабільнасці, прадукцыйнасці і скарачэнню браку. Пры ручным аперацыях стомленасць непазбежна пагаршае стабільнасць па меры праходжання змены, што прыводзіць да рознай аздаблення паверхні. Аўтаматызаваная сістэма ліквідуе гэтую зменлівасць, працуючы з аднолькавай дакладнасцю ў пачатку і ў канцы вытворчага цыклу.
Крытычна важным паказчыкам ацэнкі з'яўляецца выхад першага праходу (FPY). Аўтаматызаваныя лініі звычайна імкнуцца да аптымізаванага FPY больш за 98% для стандартных геаметрый, што эфектыўна мінімізуе больш высокія паказчыкі браку, якія гістарычна назіраліся ў ручных аддзелах, што моцна ўплывае на эфектыўнасць гальванічнага пакрыцця. Стабілізуючы FPY, вытворцы пазбягаюць павелічэння выдаткаў на дапрацоўку і аптымізуюць агульны вытворчы працэс.
Абразівы, ціск інструмента і кіраванне працэсам
Аснова любой паспяховай аперацыі паліроўкі заключаецца ва ўзаемадзеянні паміж абразіўным асяроддзем і паверхняй металу. Пры ручной наладцы аператары абапіраюцца на інтуіцыю, каб рэгуляваць ціск інструмента па меры зносу абразіўнага круга. Аўтаматызаваныя сістэмы замяняюць гэтую інтуіцыю тэхналогіяй актыўнага кіравання сілай.
У рабатызаваных ячэйках выкарыстоўваюцца датчыкі сілы і крутоўнага моманту, усталяваныя на запясці робата або паліравальным шпіндзелі. Гэтыя датчыкі дынамічна рэгулююць становішча робата, каб падтрымліваць пастаянную кантактную сілу, якая звычайна складае ад 20 да 50 Ньютанаў у якасці ілюстрацыйнага эталона, у залежнасці ад канкрэтнага сплаву і абразіва. Важна адзначыць, што латунь, цынкавыя сплавы і нержавеючая сталь валодаюць рознай цвёрдасцю і цеплавымі ўласцівасцямі. Гэта азначае, што магутнасць шпіндзеля, выбар абразіва і кантактныя сілы робата патрабуюць каліброўкі ў залежнасці ад матэрыялу, а не абагульненага падыходу. Гэта бесперапыннае кіраванне працэсам, адкалібраванае ў залежнасці ад матэрыялу, забяспечвае раўнамернае выдаленне матэрыялу і падаўжае тэрмін службы абразіўных стужак і колаў, прадухіляючы празмерны, нераўнамерны знос.
Фактары выдаткаў і рэнтабельнасць інвестыцый
Фінансавае параўнанне паміж ручной і аўтаматызаванай паліроўкай залежыць ад аналізу капітальных выдаткаў (CapEx) у параўнанні з доўгатэрміновымі эксплуатацыйнымі выдаткамі (OpEx). Хоць рабатызаваныя ячэйкі патрабуюць значных першапачатковых інвестыцый, іх здольнасць аптымізаваць выкарыстанне расходных матэрыялаў і скарачаць накладныя выдаткі на працу кардынальна змяняе эканамічную мадэль.
| Кіруючы фактар выдаткаў | Ручная паліроўка | Цалкам аўтаматызаваная паліроўка |
|---|---|---|
| Разліковыя капітальныя выдаткі | Нізкі (2000–5000 долараў ЗША/станцыя) | Высокі ($150 000 - $350 000/сота) |
| Выдатак абразіва | Высокі (непастаянны ціск) | Аптымізаваны (кіраваны сілай і крутоўным момантам) |
| Выдаткі на працу (OpEx) | Высокі (з улікам рэгіянальнага працоўнага арбітражу і поўных ставак заработнай платы) | Нізкі (1 кіраўнік на 3-4 ячэйкі) |
| Выдаткі на перапрацоўку і ўтылізацыю металалому | Высокі (10-15% адсотак адмоваў) | Мінімальны (таргетынг |
Для тыповага сярэдняга і буйнога вытворцы, які працуе ў дзве змены, прыбытак ад інвестыцый (ROI) для цалкам аўтаматызаванай паліравальнай ячэйкі звычайна складае ад 18 да 36 месяцаў. Аднак гэты эталонны паказчык можа істотна змяняцца з-за схаваных выдаткаў на аўтаматызацыю. Інтэграцыя сістэм, ліцэнзаванне праграмнага забеспячэння, прафілактычнае абслугоўванне і запасныя часткі патрабуюць пастаяннага капіталу. Сапраўдны графік прыбытку ад інвестыцый значна адрозніваецца ў залежнасці ад гэтых фактараў, а таксама ад рэгіянальных ставак працы, канкрэтнага асартыменту прадукцыі і выніковага скарачэння колькасці браку.
Як перайсці на аўтаматызаваную паліроўку
Пераход ад традыцыйнага ліцейнага цэха, дзе пераважна выкарыстоўвалася ручная апрацоўка, да аўтаматызаванага аддзела аздаблення — гэта складаны інжынерны праект. Ён патрабуе дбайнага планавання, дакладнага вызначэння базавых паказчыкаў бягучых аперацый і структураванага падыходу да інтэграцыі абсталявання, каб пазбегнуць прастояў у вытворчасці, якія перашкаджаюць яго разбурэнню.
Аўдытарскія дэфекты, час такта і выкарыстанне працы
Пераход пачынаецца з комплекснага аўдыту існуючага ручнога працэсу. Вытворцы павінны колькасна ацаніць бягучыя тыпы дэфектаў, дакладна вызначыць, дзе аператары-людзі маюць праблемы з пэўнымі геаметрыямі. Адначасова аўдыт часу такту мае важнае значэнне для ўстанаўлення кантрольных паказчыкаў прадукцыйнасці.
Напрыклад, калі аператару ўручную патрабуецца ў сярэднім 180 секунд для выканання шматэтапнай паслядоўнасці паліроўкі стандартны корпус крана з латуніКаманда інжынераў выкарыстае гэтую базавую мадэль для распрацоўкі аўтаматызаванай ячэйкі, здольнай скараціць час выканання такту да 45 секунд за кошт адначасовых аперацый і аптымізаваных траекторый руху інструмента.
Асноўныя характарыстыкі абсталявання
Выбар правільнага абсталявання мае вырашальнае значэнне для апрацоўкі цяжкіх адлівак і спецыяльных сплаваў, якія выкарыстоўваюцца ў сантэхнічных прыладах. Карысная нагрузка робата і характарыстыкі паліравальнага шпіндзеля павінны адпавядаць вазе прылад і неабходнай хуткасці выдалення матэрыялу.
Прамысловым робатам звычайна патрабуецца грузападымальнасць ад 20 да 50 кг для апрацоўкі цяжкія латуневыя адліўкі або маніпуляваць буйнымі абразіўнымі інструментамі. Гэты паказчык звычайна ўлічвае шматкампанентныя прыстасаванні або цяжкія прыстасаванні, а не адзін корпус крана. Акрамя таго, паліравальныя шпіндзелі павінны забяспечваць дастатковы крутоўны момант, каб прадухіліць спыненне пад нагрузкай. У залежнасці ад цвёрдасці металу, звычайна патрабуецца магутнасць шпіндзеля ад 5 да 15 кВт. Выкарыстанне абсталявання ніжэй за гэтыя парогавыя значэнні прывядзе да празмернай вібрацыі, дрэннай якасці паверхні і паскоранага механічнага зносу.
Увод у эксплуатацыю, праверка і навучанне аператараў
Заключны этап пераходу ўключае ў сябе дбайныя заводскія прыёмачныя выпрабаванні (FAT) і прыёмачныя выпрабаванні на месцы (SAT), а таксама адаптацыю працоўнай сілы. Праверка шляху і пачатковая праверка Ra звычайна пачынаюцца падчас этапу FAT на аб'екце інтэгратара. Пасля пастаўкі для ўводу ў эксплуатацыю аўтаматызаванай ячэйкі патрабуецца этап SAT працягласцю ад 4 да 6 тыдняў, падчас якога інжынеры дапрацоўваюць шляхі робата, карэктуюць хуткасць падачы абразіва і правяраюць, ці адпавядае аздабленне паверхняў пэўным патрабаванням да высокага класа гальванічных пакрыццяў у рэальных вытворчых умовах.
Не менш важнай з'яўляецца падрыхтоўка аператараў. Хоць аўтаматызацыя значна скарачае агульную колькасць паліравальнага персаналу, найбольш паспяховыя пераходы адбываюцца, калі вытворцы выбарачна захоўваюць і павышаюць кваліфікацыю сваіх лепшых ручных паліравальных спецыялістаў, каб яны сталі аператарамі робатаў. Гэтыя людзі валодаюць інтуітыўным разуменнем таго, як павінен выглядаць і паводзіць сябе метал, што робіць іх ідэальнымі кандыдатамі для кантролю за аўтаматызаванымі ячэйкамі, кіравання кампенсацыяй зносу інструментаў і забеспячэння доўгатэрміновай стабільнасці працэсу.
Як выбраць правільную стратэгію аўтаматызацыі
Укараненне аўтаматызацыі — гэта не двайное рашэнне паміж цалкам ручнымі і цалкам рабатызаванымі сістэмамі. Вытворцы сантэхнічнага абсталявання павінны ўзгадніць сваю стратэгію аўтаматызацыі са спецыфічным асартыментам прадукцыі, інфраструктурай завода і рэгіянальнымі патрабаваннямі да адпаведнасці, каб забяспечыць устойлівае і прыбытковае ўкараненне.
Калі паўаўтаматызацыя — лепшы выбар
Цалкам аўтаматызаваныя 6-восевыя рабатызаваныя ячэйкі ідэальна падыходзяць для вытворчасці з вялікім аб'ёмам і нізкім узроўнем збору прадукцыі. Аднак для вытворцаў, якія маюць справу з каталогам з высокім узроўнем збору прадукцыі сярэдняга аб'ёму, дзе вытворчыя партфелі часта мяняюцца, паўаўтаматызацыя часта забяспечвае лепшы аперацыйны баланс.
Паўаўтаматычныя паліравальныя станкі з ЧПУ або праграмуемыя паваротныя сталы забяспечваюць больш хуткі час наладкі і большую гнуткасць. Калі на аб'екце патрабуецца частая змена прадукцыі, якая займае менш за 15 хвілін, паўаўтаматычная стратэгія забяспечвае неабходную механічную стабільнасць без вялікіх накладных выдаткаў на праграмаванне, звязаных са складанай кінематыкай рабатызаваных працэсаў.
Стандарты якасці, адпаведнасць патрабаванням і планіроўка фабрыкі
Абраная стратэгія аўтаматызацыі павінна таксама ўлічваць строгія экалагічныя патрабаванні і фізічныя прасторавыя абмежаванні. Аўтаматызаваная паліроўка стварае высокаканцэнтраваны металічны пыл, што патрабуе надзейных сістэм выцяжкі.
Асноўныя высновы
- Выкарыстоўвайце аўтаматызацыю паліроўкі для масавай вытворчасці сантэхнічнага абсталявання, дзе паслядоўная геаметрыя і патрабаванні да паўтаральнасці паверхні апраўдваюць інвестыцыі ў рабатызаванае праграмаванне і інструменты.
- Кантралюйце якасць адліўкі перад аўтаматызацыяй, бо сітаватасць, празмернае выгаранне і адрозненні памераў могуць перашкодзіць робатам дасягнуць стабільных вынікаў паліроўкі.
- Пры падрыхтоўцы высакаякаснай металічнай сантэхнікі для гальванічнага пакрыцця высокага класа неабходна імкнуцца да шурпатасці паверхні ніжэй за Ra 0,2 мкм.
- Плануюцца змены ў колькасці рабочай сілы, якая прадугледжвае скарачэнне колькасці прамых паліравальных работ на лінію прыкладна на 60–80 %, прычым аператары будуць пераведзены на інспекцыю, праграмаванне і прафілактычнае абслугоўванне.
- Захоўвайце выбарачную ручную паліроўку для партый менш за 500 адзінак у год, для цяжкадаступных падрэзаў, індывідуальных дызайнаў і канчатковай люстраной апрацоўкі.
Часта задаваныя пытанні
Да чаго прымяняецца аўтаматызацыя паліроўкі сантэхнікі?
У аздабленні паверхняў гэта ў асноўным ужываецца да металічнай сантэхнічнай арматуры, такой як краны, латуневыя кампаненты, дэталі з цынкавых сплаваў і сантэхнічная фурнітура з нержавеючай сталі, а не да керамічнай арматуры.
Чаму важная аўтаматызаваная паліроўка перад гальванізацыяй?
Высокаякасная гальваніка часта патрабуе надзвычай аднастайных паверхняў, звычайна ніжэй за Ra 0,2 мкм. Рабатызаваная шліфоўка і паліроўка дапамагаюць кантраляваць шурпатасць паверхні і памяншаць дэфекты, якія становяцца бачнымі пасля нанясення пакрыцця.
Ці можа рабатызаваная паліроўка цалкам замяніць ручную?
Не заўсёды. Робаты найбольш эфектыўныя ў паўтаральнай вытворчасці вялікіх аб'ёмаў, у той час як ручная паліроўка можа спатрэбіцца для вельмі малых аб'ёмаў, складаных падрэзаў, старых дызайнаў або канчатковых люстраных бляскаў.
Колькі працы можа скараціць рабатызаваная лінія паліроўкі?
Добра спланаваная рабатызаваная паліравальная ячэйка звычайна можа скараціць патрэбу ў непасрэднай паліроўцы прыкладна на 60–80 % на вытворчую лінію, адначасова пераключаючы работнікаў на пасады інспекцыі, праграмавання і тэхнічнага абслугоўвання.
Што трэба кантраляваць перад аўтаматызацыяй паліроўкі сантэхнікі?
Якасць адліўкі на пачатку вытворчасці павінна быць паўтаральнай. Сітаватасць, сціранне і адхіленні памераў могуць пагоршыць стабільнасць працы рабатызаваных сістэм, паколькі аўтаматызаваныя сістэмы не могуць кампенсаваць непрадказальныя дэфекты так, як гэта робіць кваліфікаваны аператар-чалавек.