


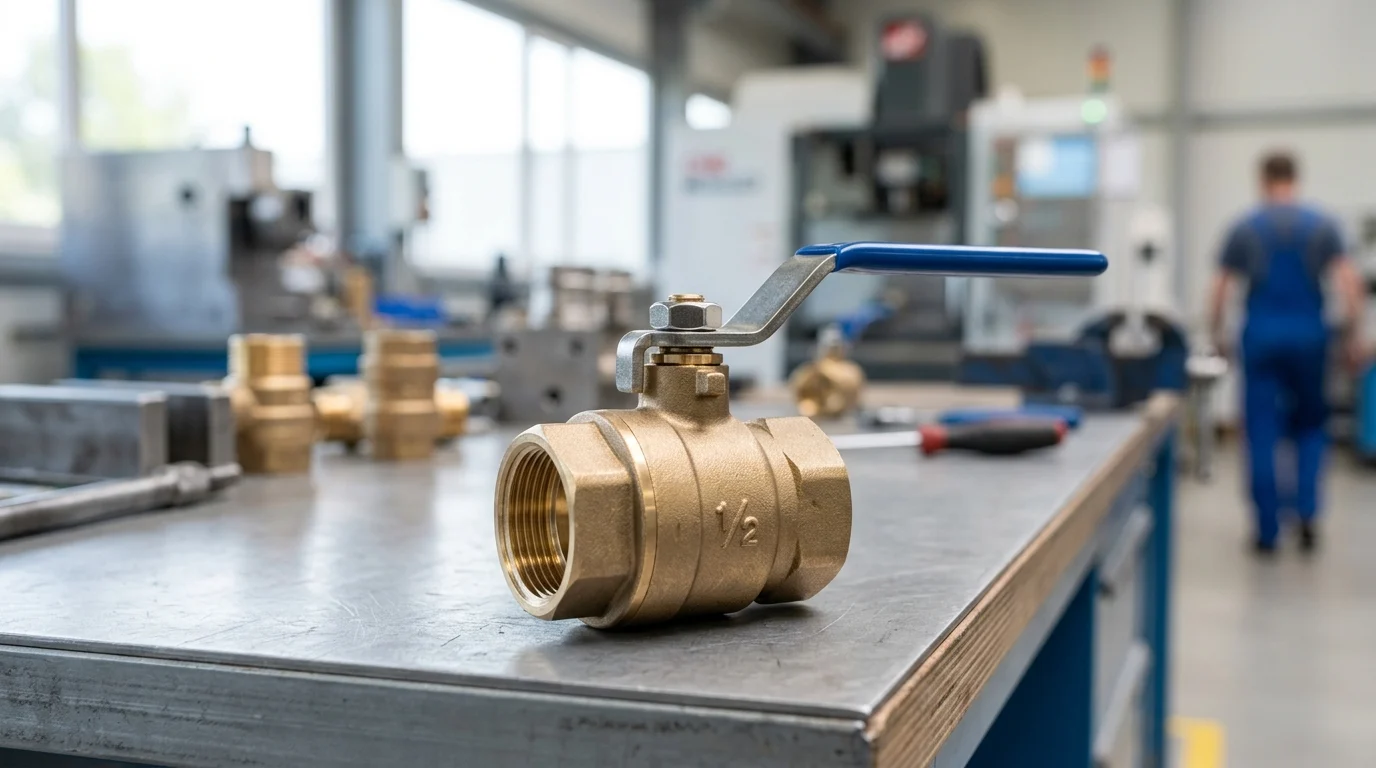
Павелічэнне маштабаў вытворчасці латуневых клапанаў — гэта не проста пытанне хутчэйшага вырабу большай колькасці дэталяў; гэта праверка таго, ці можа кожная адліўка, разьба, ушчыльненне і кампанент, які вытрымлівае ціск, адпавядаць адной і той жа спецыфікацыі тысячы разоў на дзень. У сантэхнічных, HVAC і прамысловых гідраўлічных сістэмах адзін неадпаведны клапан можа выклікаць уцечкі, гарантыйныя прэтэнзіі, затрымкі праектаў або доўгатэрміновую шкоду рэпутацыі. У гэтым артыкуле разглядаецца, як вытворцы падтрымліваюць стабільная якасць клапанаў у маштабе дзякуючы кантраляваным матэрыялам, дакладнай апрацоўцы, дысцыпліне кантролю, аўтаматызаванай вытворчасці і кіраванню выдаткамі на нізкую якасць. Для каманд па закупках і пакупнікоў арыгінальнага абсталявання разуменне гэтых сістэм дапамагае адрозніць надзейных пастаўшчыкоў ад тых, якія здаюцца канкурэнтаздольнымі толькі па цане.
Чаму якасць вырабу латуневых клапанаў мае значэнне
У сусветнай індустрыі кіравання вадкасцямі латуневыя клапаны з'яўляюцца найважнейшымі кампанентамі сантэхнікі, сістэм ацяплення, вентыляцыі і кандыцыянавання паветра, а таксама прамысловых прымяненняў, часта разлічаныя на тэрмін службы ад 10 да 20 гадоў. Па меры росту попыту на жылую і камерцыйную інфраструктуру вытворцы сутыкаюцца з падвойнай праблемай павелічэння аб'ёмаў вытворчасці пры захаванні строгіх дапушчальных адхіленняў і цэласнасці матэрыялаў. Дасягненне паслядоўнай якасці ў вялікіх маштабах - гэта не проста паказчык вытворчасці; гэта фундаментальнае патрабаванне, якое дыктуе бяспеку эксплуатацыі і тэрмін службы сістэм апрацоўкі вадкасцей.
Калі каманды па закупках закупляюць латуневыя клапаны, яны інвестуюць у доўгатэрміновую надзейнасць сваіх уласных вытворчых ліній і ўстаноўкі. Паколькі нязначнае адхіленне ў вытворчасці можа прывесці да катастрафічных збояў сістэмы, разуменне метадалогій кантролю якасці з'яўляецца першачарговай задачай для зацікаўленых бакоў галіны.
Рост аб'ёмаў і абмежаваныя тэрміны пастаўкі
Сучасныя прамысловыя праекты і рознічныя размеркавальныя сеткі патрабуюць вытворчасць вялікіх аб'ёмаў без шкоды для дакладнасці. Каб забяспечваць глабальныя ланцужкі паставак, вядучыя прадпрыемствы часта апрацоўваюць заказы, якія могуць, напрыклад, перавышаць 500 000 адзінак у месяц — эталон перадавой маштабаванасці для лінейак прадуктаў з высокім попытам. Каб дасягнуць гэтых мэтаў, прадпрыемствы павінны аптымізаваць свае вытворчыя цыклы, каб укласціся ў сціслыя тэрміны пастаўкі, якія звычайна складаюць ад 30 да 45 дзён.
Маштабаванне вытворчасці патрабуе бесперашкоднай інтэграцыі закупак сыравіны, аўтаматызаванай апрацоўкі і хуткай зборкі. Калі на аб'екце адсутнічаюць сінхранізаваныя механізмы кантролю якасці, велізарная хуткасць вытворчасці вялікіх аб'ёмаў можа лёгка прывесці да большай частаты неадпаведных дэталяў. Для параўнання, павелічэнне ўзроўню дэфектаў усяго на 1% пры партыі з 500 000 адзінак прыводзіць да з'яўлення 5000 неадпаведных дэталяў, што прыводзіць да затрымак адгрузкі і парушэння тэрмінаў выканання праектаў.
Зніжэнне выдаткаў, надзейнасці і рызык для брэнда
Хоць асноўнай мэтай закупак з'яўляецца зніжэнне выдаткаў, пакупнікі павінны адначасова абараняць надзейнасць прадукцыі і змяншаць рызыкі, звязаныя з брэндам. Фінансавыя наступствы непаслядоўнасці вытворчасць латуневых клапанаў выходзяць далёка за рамкі першапачатковай цаны пакупкі. Кошт нізкай якасці (COPQ), які можа складаць ад 5% да 15% ад агульных выдаткаў на закупкі, калі ім не кіраваць, праяўляецца двума рознымі спосабамі: унутраныя выдаткі на адмовы, такія як заводскі брак і пераробка, і знешнія выдаткі на адмовы ў палявых умовах, у тым ліку адкліканне прадукцыі, гарантыйныя прэтэнзіі і шырокія палявыя замены. Высокі ўзровень знешніх дэфектаў значна зніжае прыбытак пакупніка, калі ўлічваць зваротную лагістыку і выдаткі на працу па замене.
Акрамя таго, рэпутацыя брэнда вельмі залежыць ад надзейнасці кампанентаў. Адна партыя няспраўных клапанаў, якія працякаюць пад стандартным рабочым ціскам, можа незваротна пашкодзіць рэпутацыі дыстрыбутара на рынку. Такім чынам, інвестыцыі ў вытворцаў, якія выкарыстоўваюць строгія, маштабуемыя сістэмы якасці, з'яўляюцца праактыўнай мерай для змяншэння фінансавых страт і абароны каштоўнасці брэнда.
Што азначае стабільная якасць латуневых клапанаў
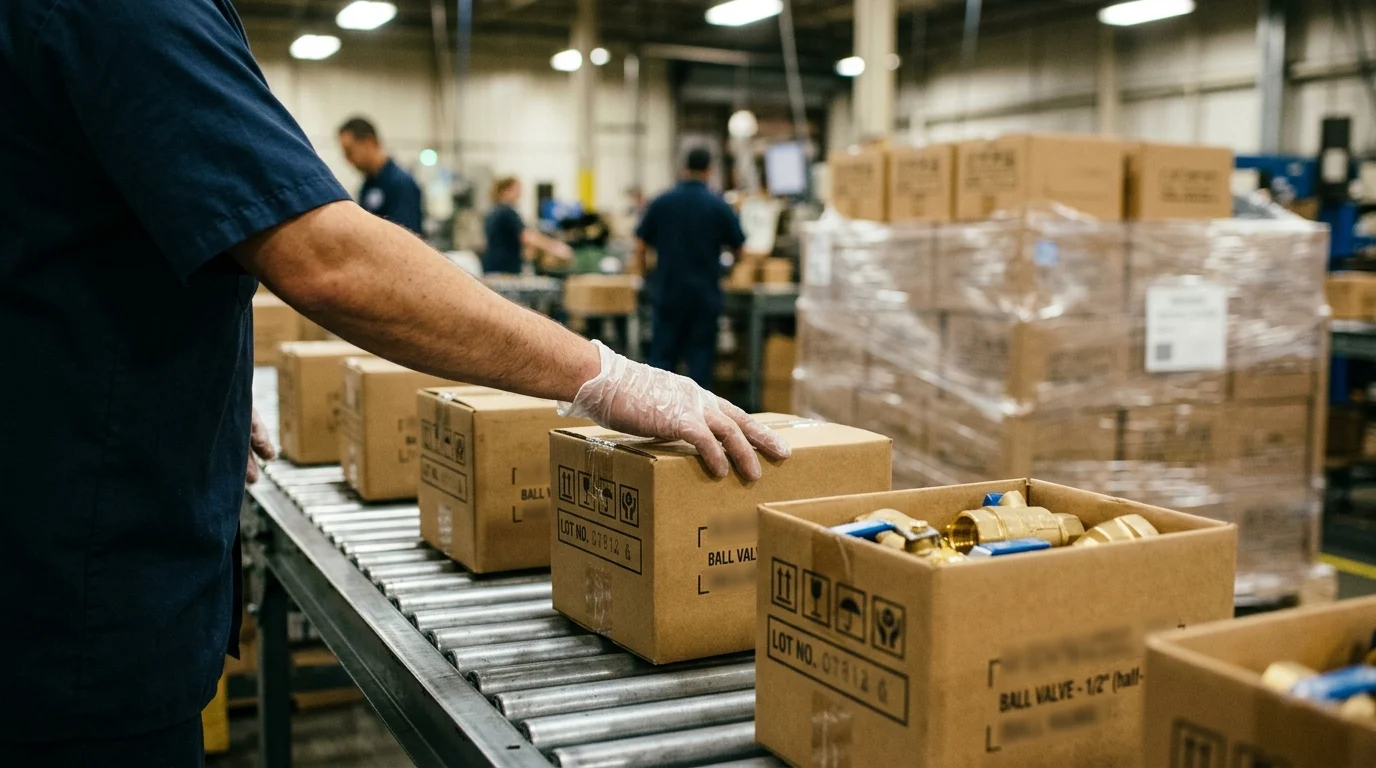
Вызначэнне якасці ў вытворчасці латуневых клапанаў патрабуе тэхнічнага разумення асяроддзя эксплуатацыі прадукту. Стабільная якасць азначае, што мільённы выраблены клапан працуе ідэнтычна першаму, прытрымліваючыся строгіх механічных і хімічных спецыфікацый. Гэтая стабільнасць дасягаецца дзякуючы дбайнаму кантролю ў галіне матэрыялазнаўства і размернай інжынерыі.
Крытычныя патрабаванні да якасці надзейных клапанаў
Надзейныя латуневыя клапаны павінны вытрымліваць ваганні ціску, экстрэмальныя тэмпературы і агрэсіўныя асяроддзя. Да найважнейшых патрабаванняў да якасці адносяцца правераная канструктыўная дапушчальная дапушчальная адхіленне ад ціску разрыву (часта распрацоўваемая так, каб перавышаць 40 бар для пэўных прамысловых ужыванняў з класам PN40) і здольнасць падтрымліваць цэласнасць ушчыльнення ў дыяпазоне тэмператур ад -20°C да 120°C. Аднак гэтыя парогі значна адрозніваюцца ў залежнасці ад тыпу клапана, класа ціску і матэрыялу ўшчыльнення, што азначае, што іх нельга разглядаць як універсальныя спецыфікацыі для ўсіх прадуктаў.
Акрамя базавай функцыянальнасці, клапаны павінны працаваць з нізкім крутоўным момантам (звычайна патрабуецца ад 2 да 8 Нм сілы прывада для стандартных памераў для жылых памяшканняў), што гарантуе, што канчатковыя карыстальнікі могуць плаўна прыводзіць у дзеянне клапан на працягу тысяч цыклаў без закліноўвання штока або пашкоджання ўшчыльненняў.
Склад матэрыялу і дакладнасць памераў
Асновай высакаякаснага клапана з'яўляецца яго склад матэрыялу. У стандартных выпадках звычайна выкарыстоўваецца латунь CW617N, якая забяспечвае аптымальны баланс апрацоўванасці і механічнай трываласці. Аднак, паколькі CW617N утрымлівае свінец, яна сутыкаецца з строгімі рэгулятарнымі абмежаваннямі для прымянення ў пітной вадзе на многіх рэгіянальных рынках. Агрэсіўныя ўмовы вады патрабуюць выкарыстання латуні, устойлівай да дэцынфікацыі (DZR), такой як CW602N, каб прадухіліць дэградацыю канструкцыі.
Важна адзначыць, што DZR і адпаведнасць патрабаванням да адсутнасці свінцу — гэта розныя ўласцівасці матэрыялу. Хоць глабальныя правілы, такія як Закон ЗША аб бяспечнай пітной вадзе або мясцовыя еўрапейскія сантэхнічныя нормы, усё часцей патрабуюць выкарыстання латуні без свінцу (менш за 0,25% свінцу) для сістэм пітной вады, некаторыя агрэсіўныя прымянення пітной вады патрабуюць перадавых сплаваў, якія адпавядаюць патрабаванням абодва Адначасовыя крытэрыі DZR і адсутнасці свінцу. Паколькі правілы адсутнасці свінцу і DZR значна адрозніваюцца ў залежнасці ад юрысдыкцыі і змяняюцца з цягам часу, пакупнікі павінны правяраць дзеючыя мясцовыя нормы, а не спадзявацца выключна на статычныя класіфікацыі сплаваў.
У спалучэнні з дакладным складам матэрыялу, дакладнасць памераў мае першараднае значэнне. Таўшчыня сценкі павінна быць раўнамернай, каб пазбегнуць слабых месцаў, а профілі разьбы павінны строга адпавядаць міжнародным стандартам (такім як ISO 228 або NPT), каб гарантаваць безгерметычныя злучэнні.
Ключавыя паказчыкі якасці для параўнання
Пры ацэнцы кансістэнцыі латуневых клапанаў пакупнікі павінны параўнаць ключавыя паказчыкі матэрыялу, якія вызначаюць прадукцыйнасць і адпаведнасць. У табліцы ніжэй пералічаны стандартныя латуневыя сплавы, якія выкарыстоўваюцца ў вытворчасці, і адпаведныя ім парогі якасці:
| Матэрыял класа | Максімальны ўтрыманне свінцу (Pb) | Тыповая трываласць на расцяжэнне | Асноўная характарыстыка | Тыповае прымяненне |
|---|---|---|---|---|
| CW617N (стандартны) | 1,5% - 2,5% | ~380 - 430 МПа | Выдатная апрацоўваемасць | Ацяпленне, вентыляцыя і кандыцыянаванне паветра, непітная вада |
| CW602N (ДЗР) | 1,5% - 2,5% | ~320 - 360 МПа | Супраціўляецца дэцынкаванню | Сістэмы высокамінералізаванай вады |
| CW724R (без свінцу) | ~400 - 450 МПа | Адпаведнасць патрабаванням | Пітная вада |
Параўноўваючы гэтыя паказчыкі, каманды па закупках могуць гарантаваць, што закупленыя імі клапаны з металургічнага пункту гледжання адпавядаюць мэтаваму рынку. Пакупнікі таксама павінны праверыць, ці патрабуе іх канкрэтнае прымяненне двайной сертыфікацыі, напрыклад, для бессвінцовага сплаву DZR, а не разглядаць гэтыя катэгорыі як узаемавыключальныя.
Як вытворцы кантралююць якасць падчас вытворчасці
Пераўтварэнне неапрацаваных латуневых зліткаў у дакладныя прылады для кантролю вадкасці патрабуе шматэтапнага вытворчага працэсу. У вялікіх маштабах аднаго толькі кантролю чалавекам недастаткова для гарантыі якасці. Вядучыя вытворцы ўкараняюць высокакантраляваныя, аўтаматызаваныя працэдуры на кожным этапе вытворчасці, каб выключыць зменныя і забяспечыць строгую паўтаральнасць.
Выбар латуневых сплаваў і ўваходны кантроль
Кантроль якасці пачынаецца яшчэ да пачатку вытворчасці. Вытворцы прэміяльных вырабаў падвяргаюць паступаючую латунную сыравіну строгай аптычнай эмісійнай спектраскапіі. Гэта выпрабаванне пацвярджае, што склад сплаву адпавядае патрабаванаму стандарту (напрыклад, пацвярджаецца, што ўтрыманне медзі знаходзіцца дакладна ў межах ад 57% да 59% для стандартнай каванай латуні).
Калі ўваходны матэрыял утрымлівае празмерную колькасць прымешак, такіх як жалеза (звычайна абмежаванне складае 0,3%) або волава, гэта можа прывесці да далікатных пакоўка або хуткага зносу інструмента падчас апрацоўкі. Строгія пратаколы ўваходнага кантролю забяспечваюць каранцін неадпаведнай сыравіны перад тым, як яна паступіць у вытворчы паток, што прадухіляе масавыя адхіленні партый.
Кантроль ліцця, коўкі, механічнай апрацоўкі, наразання разьбы і зборкі
Ядро вытворчасць латуневых клапанаў абапіраецца на гарачую коўку і дакладную апрацоўку. Каб забяспечыць аднастайнасць, вытворцы кантралююць некалькі розных этапаў:
- Гарачая коўка: Кантроль тэмпературы мае вырашальнае значэнне; для стандартнай каванай латуні нарыхтоўкі звычайна награваюць да дакладнага дыяпазону ад 700°C да 800°C, хоць гэты эталон адрозніваецца ў залежнасці ад канкрэтнага сплаву. Коўка па-за аптымальным дыяпазонам можа прывесці да мікратрэшчынаў або няпоўнага запаўнення паражніны.
- Апрацоўка на станках з ЧПУ: Пасля коўкі апрацоўчыя цэнтры з лічбавым праграмным кіраваннем (ЧПК) выразаюць унутраныя поласці і падрыхтоўваюць корпус клапана. Высокапастаўленыя вытворцы калібруюць свае станкі з ЧПК, каб падтрымліваць дапушчальныя значэнні да ±0,01 мм для крытычных памераў, а таксама мэтавыя значэнні шурпатасці паверхні (Ra) ад 0,4 да 0,8 мкм для пасадачных зон. Падтрыманне такіх дакладных дапушчальных значэнняў з'яўляецца адметнай рысай высакаякаснай вытворчасці, якая забяспечвае ідэальнае сумяшчэнне ўнутраных кампанентаў, такіх як сядлы з ПТФЭ і латуневыя шарыкі.
- Разьба і зборка: Профілі разьбы выразаюцца ў адпаведнасці са строгімі міжнароднымі стандартамі, а затым адбываецца аўтаматызаваная зборка, каб гарантаваць плаўнае прывядзенне ў дзеянне і доўгатэрміновую прадухіленне ўцечак.
Этапы працэсу, якія паляпшаюць паўтаральнасць
Каб падтрымліваць паўтаральнасць на сотнях тысяч адзінак, заводы выкарыстоўваюць статыстычны кантроль працэсаў (SPC). Замест таго, каб проста выкарыстоўваць пазнаку працэсу, эфектыўны SPC прадугледжвае нанясенне крытычных памераў на кантрольныя карты, устанаўленне мэтавых паказчыкаў індэкса магчымасцей працэсу (Cpk) 1,33 або вышэй (што паказвае на тэарэтычны ўзровень дэфектаў менш за 64 часткі на мільён) і вызначэнне строгіх правілаў рэагавання. Вымяраючы выпадковыя выбаркі праз рэгулярныя прамежкі часу, аператары могуць выяўляць знос інструмента і карэктаваць зрушэння станка, перш чым памеры выйдуць за межы дапушчальнага значэння.
Акрамя таго, інтэграцыя аўтаматызаваныя зборачныя лініі змяншае колькасць памылак, звязаных з чалавекам. Аўтаматызаваныя станцыі прымяняюць дакладныя патрабаванні крутоўнага моманту да вечкаў клапанаў і выкарыстоўваюць рабатызаваныя маніпулятары для ўстаўкі ўшчыльняльных кольцаў без скручвання або пашкоджання эластамераў, што значна паляпшае выхад першага праходу да галіновых паказчыкаў 98% або вышэй.
Тэсціраванне, адпаведнасць і адсочванне
Надзейны вытворчы працэс павінен быць правераны шляхам комплексных выпрабаванняў і праверкі адпаведнасці. Адсочванне і дакументальна пацверджаныя запісы якасці забяспечваюць неабходную гарантыю таго, што кожная партыя латуневых клапанаў адпавядае як унутраным стандартам вытворцы, так і знешнім рэгуляцыйным патрабаванням.
Выпрабаванні на ціск, уцечку, крутоўны момант і памеры
Найважнейшым паказчыкам для любой прылады кантролю вадкасці з'яўляецца яе здольнасць утрымліваць ціск. Вытворцы звычайна праводзяць 100% выпрабаванні на цалкам сабраных клапанах. На вытворчых лініях вялікага аб'ёму выкарыстоўваюцца аўтаматызаваныя датчыкі зніжэння ціску, звычайна яны ствараюць ціск у клапанах паветрам (напрыклад, ад 6 да 10 бар для стандартныя клапаны нізкага ціску) для выяўлення мікраўцечак (часта вызначаных як падзенне ціску, якое перавышае 0,1 бар на працягу цыклу 10-15 секунд) без запаволення лініі. Аднак важна адзначыць, што параметры зніжэння ціску ў лініі і пратаколы гідраўлічных выпрабаванняў на разрыў значна адрозніваюцца ў залежнасці ад класа ціску клапана, памеру і адпаведнага стандарту канструкцыі; яны не з'яўляюцца універсальнымі парогамі. Акрамя таго, для меншых партый або спецыяльных візуальных праверак клапаны можна апускаць у ваду для традыцыйных выпрабаванняў на бурбалкі.
Для прамысловых прымяненняў пад высокім ціскам статыстычная выбарка з кожнай партыі праходзіць гідраўлічныя выпрабаванні на разрыў. Хоць клапан PN40 распрацоўваецца з разліковым дапушчальным адхіленнем, якое перавышае 40 бар, звычайна праводзіцца руцінная праверка партыі пры стандартным выпрабавальным ціску, напрыклад, 25 бар для пэўных класаў ціску PN25 або PN20, каб пацвердзіць цэласнасць канструкцыі. Акрамя таго, праводзяцца выпрабаванні на круцільны момант, каб пераканацца, што рабочая ручка рухаецца ў межах зададзенага дыяпазону сілы, пацвярджаючы, што ўнутраныя ўшчыльненні не з'яўляюцца ні занадта свабоднымі (што прыводзіць да ўцечак), ні занадта тугімі (што прыводзіць да заўчаснага зносу).
Стандарты, сертыфікаты і паказчыкі якасці
Захаванне міжнародных стандартаў з'яўляецца неад'емным аспектам сучаснай вытворчасці. Вытворчыя магутнасці павінны падтрымліваць строгія сістэмы кіравання якасцю, часта ў адпаведнасці з ІСО 9001 прынцыпы, каб забяспечыць пастаяннае ўдасканаленне і стандартызаваныя аперацыйныя працэдуры.
У залежнасці ад мэтавага рынку, клапаны таксама павінны мець спецыяльныя сертыфікаты прадукцыі, такія як EN 13828 для еўрапейскіх сетак будынкаў або NSF/ANSI 61 для паўночнаамерыканскіх сістэм пітнога водазабеспячэння. Вядзенне поўных запісаў якасці, уключаючы справаздачы аб выпрабаваннях матэрыялаў (MTR) і дадзеныя аб выпрабаваннях партый, забяспечвае поўную прасочвальнасць ад неапрацаванага латуннага злітка да гатовага ўпакаванага прадукту.
Праверкі ў працэсе і канчатковая праверка
Эфектыўнае забеспячэнне якасці абапіраецца на баланс паміж праверкамі ў працэсе вытворчасці і канчатковымі інспекцыямі. Праверкі ў працэсе вытворчасці праводзяцца непасрэдна на заводзе, выяўляючы адхіленні памераў адразу пасля апрацоўкі. Гэта прадухіляе павелічэнне кошту дэфектных дэталяў.
Канчатковая праверка, наадварот, ацэньвае гатовы прадукт на адпаведнасць стандартам дапушчальнай мяжы якасці (AQL). Стандартным эталонам для латуневых клапанаў з'яўляецца AQL 1,5 для буйных дэфектаў і 4,0 для дробных дэфектаў, што азначае, што партыя адхіляецца, калі выяўлена больш за статыстычна дапушчальную колькасць крытычных дэфектаў. Гэты двухслаёвы падыход гарантуе, што ў транспартны кантэйнер трапляюць толькі прадукты, якія адпавядаюць патрабаванням.
Як пакупнікі павінны ацэньваць вытворцаў латуневых клапанаў
Выбар патрэбнага вытворцы латунных клапанаў — гэта стратэгічнае рашэнне, якое ўплывае на бяспеку прадукцыі, стабільнасць ланцужка паставак і агульную прыбытковасць. Пакупнікі павінны глядзець не толькі на першапачатковую прапанову, але і праводзіць усебаковую ацэнку аперацыйных магчымасцей пастаўшчыка, культуры якасці і гістарычных паказчыкаў эфектыўнасці.
Магчымасці завода, сістэмы якасці і паказчыкі дэфектаў
Дбайны аўдыт завода мае важнае значэнне для праверкі сапраўдных магчымасцей вытворцы. Пакупнікі павінны ацаніць вытворчую магутнасць аб'екта, узровень аўтаматызацыі і складанасць сваёй выпрабавальнай лабараторыі. Разуменне мінімальнага аб'ёму замовы (MOQ) пастаўшчыка, які, напрыклад, можа вагацца ад 3000 да 5000 штук для латунных клапанаў на заказ, дапамагае вызначыць, ці адпавядае іх маштаб стратэгіі закупак пакупніка.
Акрамя таго, вельмі важная ацэнка паказчыкаў дэфектаў. Пакупнікам варта запытаць гістарычныя дадзеныя аб паказчыках выхаду першага праходу і паказчыках вяртанняў кліентаў, шукаючы партнёраў, якія падтрымліваюць паказчыкі адмоваў у палявых умовах ніжэй за 500 частак на мільён (PPM).
Асноўныя высновы
- Выбірайце пастаўшчыкоў латуневых клапанаў з праверанымі сістэмамі якасці, бо часта чакаецца, што клапаны будуць надзейна працаваць ад 10 да 20 гадоў.
- Перад тым, як прыняць абавязацельствы па пастаўцы на працягу 30-45 дзён, пераканайцеся, што вытворцы могуць сінхранізаваць закупку матэрыялаў, апрацоўку, зборку і кантроль.
- Невялікае павелічэнне колькасці дэфектаў варта разглядаць як сур'ёзныя рызыкі, бо павелічэнне замовы на 500 000 адзінак на 1% прыводзіць да вытворчасці 5000 неадпаведных дэталяў.
- Ацаніце агульны кошт валодання, а не толькі цану за адзінку, бо некіраваная нізкая якасць можа спажываць ад 5% да 15% выдаткаў на закупкі.
- Аддавайце перавагу вытворцам, якія выкарыстоўваюць аўтаматызаваныя, паўтаральныя працэсы і дакументаванае тэсціраванне, каб абараніць надзейнасць, тэрміны паставак і рэпутацыю брэнда.
Часта задаваныя пытанні
Чаму кантроль якасці так важны ў вытворчасці латуневых клапанаў?
Латуневыя клапаны часта працуюць ад 10 да 20 гадоў у сантэхніцы, сістэмах ацяплення, вентыляцыі і кандыцыянавання паветра, а таксама ў прамысловых сістэмах. Невялікія дэфекты матэрыялу, апрацоўкі або ўшчыльняльных паверхняў могуць прывесці да ўцечак, збояў ціску, гарантыйных прэтэнзій і пашкоджання брэнда.
Як вытворцы падтрымліваюць якасць падчас вытворчасці вялікіх аб'ёмаў?
Яны спалучаюць кантраляваны паток сыравіны, аўтаматызаваную апрацоўку, кантроль у працэсе вытворчасці, стандартызаваную зборку і канчатковыя выпрабаванні пад ціскам. Маштабуемыя сістэмы неабходныя, калі штомесячны аб'ём вытворчасці дасягае соцень тысяч клапанаў.
Што адбудзецца, калі колькасць дэфектаў павялічыцца падчас буйных вытворчых серыяў?
Нават павелічэнне колькасці дэфектаў на 1% пры замове ў 500 000 адзінак стварае 5000 неадпаведных клапанаў. Гэта можа затрымаць пастаўкі, павялічыць колькасць пераробак, парушыць праекты кліентаў і павялічыць агульны кошт закупак.
Што павінны ацэньваць пакупнікі пры выбары вытворцы латуневых клапанаў?
Пакупнікі павінны праверыць адсочванне матэрыялаў, дакладнасць апрацоўкі, працэдуры выпрабаванняў, вытворчыя магутнасці, надзейнасць паставак і дакументацыю па якасці. Самая нізкая цана за адзінку можа не азначаць самую нізкай агульнай кошту.
Як нізкая якасць клапанаў уплывае на кошт закупак?
Нізкая якасць можа прывесці да браку, пераробкі, гарантыйных прэтэнзій, вяртання тавараў і выдаткаў на замену на месцы. Калі не кіраваць імі, выдаткі на нізкую якасць могуць складаць ад 5% да 15% ад агульных выдаткаў на закупкі.