


Калі тэрмічна апрацаваныя кампаненты пакідаюць печ, вытворчая праблема вырашаецца толькі напалову. Акісляльная акаліна, рэшткі загартоўкі, тэрмічная дэфармацыя і загартаваныя паверхні могуць хутка ператварыць пасляпечную аздабленне ў вузкае месца або рызыку для якасці. Інтэграцыя рабатызаванага шліфавання дапамагае вытворцам звязаць тэрмічную апрацоўку з кантраляванай аздабленнем паверхні, але поспех залежыць не толькі ад размяшчэння робата побач з печчу. Стратэгія астуджэння, тэмпература дэталі, выбар абразіва, замацаванне і кантроль забруджвання — усё гэта ўплывае на канчатковы вынік. У гэтым кіраўніцтве тлумачыцца, як працоўныя працэсы ў прамысловых печах і рабатызаваныя шліфавальныя ячэйкі могуць працаваць разам для паляпшэння кансістэнцыі, абароны металургічнай цэласнасці, скарачэння незавершанай вытворчасці і падтрымкі больш бяспечнай і прадказальнай вытворчасці.
Чаму рабатызаванае драбненне ў прамысловых печах мае значэнне
Інтэграцыя прамысловай печы з рабатызаваная шліфавальная ячэйка прадстаўляе сабой крытычна важны прагрэс для інжынераў-вытворцаў і кіраўнікоў заводаў, якія кантралююць сучасную металургію. У гэтым кіраўніцтве разглядаюцца аб'ём, стратэгіі інтэграцыі і ключавыя крытэрыі прыняцця рашэнняў па аўтаматызацыі пасляпечнай апрацоўкі паверхняў. Дзякуючы бесперашкоднаму пераадоленню разрыву паміж тэрмічнай апрацоўкай і аздабленнем паверхняў, аб'екты могуць ліквідаваць сур'ёзныя вытворчыя перашкоды. Прамысловая печ рабатызаваныя шліфавальныя сістэмы даставаць дэталі з асяроддзя з высокай тэмпературай — звычайна пасля абавязковага кантраляванага этапу астуджэння — і рыхтаваць іх да канчатковай апрацоўкі або зборкі, забяспечваючы бесперапынны, высокакантраляваны працоўны працэс.
Як гэта падтрымлівае якасць тэрмічнай апрацоўкі
Такія працэсы тэрмічнай апрацоўкі, як цэментацыя, загартоўка і адпачынак, уласціва змяняюць стан паверхні металічных кампанентаў. Пасля выкіду з прамысловай печы на дэталях часта з'яўляюцца акісляльныя акаліны, пласты абязводжання або нязначныя тэрмічныя дэфармацыі.
Важна адзначыць, што многія кампаненты перад загартоўкай шліфуюцца да канчатковых памераў. Пасляпечкавае рабатызаванае шліфаванне часта абмяжоўваецца выдаленнем акаліны, імгненным змешваннем або нязначнай даводкай да гатоўнасці, а не канчатковым дакладным памерам, паколькі агрэсіўнае шліфаванне загартаваных дэталяў стварае металургічныя рызыкі і праблемы з аднаўленнем пасля дэфармацыі. Выдаленне гэтых паверхневых дэфектаў неабходна для выканання строгіх металургічных стандартаў.
Рабатызаваныя шліфавальныя сістэмы вырашаюць гэтыя праблемы, ужываючы пастаянны, запраграмаваны ціск для выдалення дакладнай колькасці паверхневага матэрыялу. Для кампанентаў, якія дасягаюць узроўню цвёрдасці ад 45 да 65 HRC, ручное выдаленне матэрыялу становіцца вельмі непаслядоўным і рызыкуе пашкодзіць дэталь. Аўтаматызаванае шліфаванне забяспечвае захаванне цэласнасці загартаванай паверхні без з'яўлення мікратрэшчынаў або лакалізаваных тэрмічных пашкоджанняў, гарантуючы, што якасць паверхні пасля печы адпавядае строгім інжынерным патрабаванням.
Асноўныя фактары вытворчасці і бяспекі
Пераход ад печы да стадыі аздаблення поўны лагістычных праблем. Дэталі, якія выходзяць з печы для адпуску, часта захоўваюць рэшткавую тэмпературу, якая перавышае 200°C, што вызначае структуру працоўнага працэсу.
Каб забяспечыць якасць і абараніць абсталяванне, якое выходзіць з печаў пры высокіх тэмпературах, дэталі, якія выходзяць з печаў, патрабуюць кантраляванага астуджэння або стабілізацыі адпуску перад рабатызаваным шліфаваннем. Гэта прамежкавае астуджэнне дазваляе пазбегнуць металургічных пашкоджанняў (напрыклад, апёкаў ад шліфавання), абразіўнай нагрузкі і зрушэння памераў з-за цеплавога пашырэння. Пасля стабілізацыі рабатызаваная інтэграцыя ўстанаўлівае сінхранізаваны паток матэрыялаў, які прадухіляе назапашванне запасаў незавершанай вытворчасці, скарачаючы патрабаванні да плошчы на вытворчых пляцоўках і паскараючы агульныя тэрміны выканання заказаў.
Дзе рабатызаванае шліфаванне падыходзіць у вытворчасці
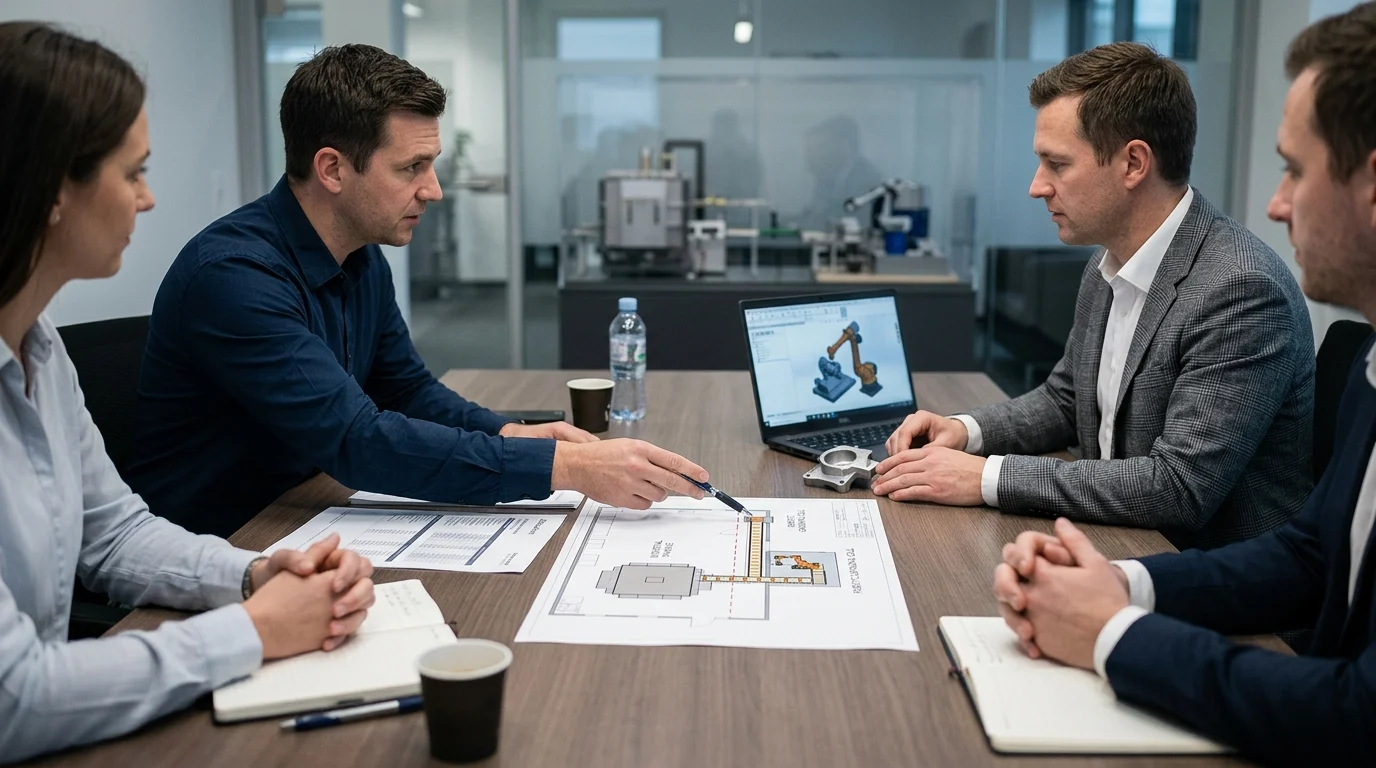
Вызначэнне аптымальнага размяшчэння рабатызаванай шліфавальнай ячэйкі патрабуе поўнага разумення схемы тэрмічнай апрацоўкі аб'екта. Мэта складаецца ў тым, каб стварыць бесперашкодны пераход ад асяроддзя з высокай тэмпературай да стадыі абразіўнай аздаблення без парушэння цыклу металургічнага астуджэння.
Інтэграцыя печы, робататэхнічнай ячэйкі і прыстасаванняў
Паспяховая інтэграцыя абапіраецца на сінхранізаваную апрацоўку матэрыялаў паміж выхадам з печы, станцыяй астуджэння і рабатызаванай ячэйкай. Найважнейшае, што гэты працоўны працэс часта патрабуе прамежкавага этапу падрыхтоўкі паверхні, напрыклад, мыцця, дробеструйнай апрацоўкі або выдалення акаліны, паміж выхадам з печы і шліфавальнай ячэйкай. Выдаленне рэшткаў загартоўшчыкаў, акіслення і соляў мае жыццёва важнае значэнне, бо гэтыя забруджванні непасрэдна пагаршаюць тэрмін службы захопу, выклікаюць абразіўную нагрузку і ўскладняюць інтэграцыю ячэйкі.
У печах бесперапыннага дзеяння дэталі звычайна выходзяць на канвеерную стужку з фіксаванай хуткасцю, напрыклад, адна дэталь кожныя 45 секунд. Робат павінен быць запраграмаваны ў адпаведнасці з гэтым дакладны час такту, выкарыстоўваючы сістэмы бачання або фізічныя прыпынкі для дакладнага выбару дэталі. І наадварот, інтэграцыя з печчу перыядычнага дзеяння звычайна патрабуе дадатковай апрацоўкі матэрыялаў, напрыклад, разгрузкі кошыкаў, загартоўкі або буферных станцый, а не непасрэднай бесперапыннай перадачы з канвеера на робата.
Замацаванне гэтак жа важнае. Паколькі дэталі могуць праяўляць нязначную цеплавую дэфармацыю пасля тэрмічнай апрацоўкі, рабатызаваны захоп і шліфавальныя прыстасаванні павінны ўлічваць нязначныя адхіленні памераў. Пнеўматычныя або гідраўлічныя сістэмы заціску з убудаванай фіксацыяй дазваляюць робату надзейна ўтрымліваць дэталі няправільнай формы, падаючы іх да шліфавальнага круга або стужкі.
Найлепшыя дэталі-кандыдаты пасля тэрмічнай апрацоўкі
Не ўсе кампаненты даюць аднолькавую аддачу ад інвестыцый пры пераходзе на аўтаматызаванае шліфаваннеНайлепшымі кандыдатамі для шліфавання ў прамысловай печы з дапамогай рабатызаванага станка з'яўляюцца высокакаштоўныя дэталі, якія патрабуюць строгага выканання геаметрычных дапушчэнняў або стану паверхні пасля загартоўкі.
| Катэгорыя дэталі | Тыповая цвёрдасць (HRC) | Дапушчальнае шліфаванне (мм) | Прыдатнасць для аўтаматызацыі |
|---|---|---|---|
| Перадача шасцярняў | 58 - 62 | +/- 0,05 | Высокі |
| Каваныя прывадныя валы | 45 - 55 | +/- 0,10 | Высокі |
| Адліўкі блока рухавіка | 35 - 45 | +/- 0,25 | Сярэдні |
| Карыстальніцкія аэракасмічныя кранштэйны | 40 - 50 | +/- 0,02 | Высокі (каштоўнасць і складанасць апраўдваюць аўтаматызацыю) |
Перадаткавыя шасцярні і каваныя валы ідэальна падыходзяць, таму што іх геаметрыя прадказальная, аб'ёмы вытворчасці высокія, а выдаленне акаліны пасля печы абавязковае для наступнай дакладнай апрацоўкі. У той час як высока індывідуальныя, маласерыйныя дэталі традыцыйна не выкарыстоўваліся для аўтаматызацыі, такія кампаненты, як заказныя аэракасмічныя кранштэйны, часта апраўдваюць рабатызаванае шліфаванне. Іх высокая каштоўнасць, строгія патрабаванні да адсочвання і складаная геаметрыя робяць інвестыцыі ў рабатызаванае праграмаванне вартымі таго, каб забяспечыць бездакорнае выкананне.
Ручное шліфаванне супраць аўтаматычнага шліфавання
Рашэнне замяніць ручныя шліфавальныя машыны на рабатызаваная сістэма прадугледжвае ўзважванне першапачатковых капітальных выдаткаў з доўгатэрміновымі паляпшэннямі эфектыўнасці, бяспекі і кансістэнцыі прадукцыі. Хоць ручное шліфаванне забяспечвае гнуткасць для вельмі зменлівых задач з невялікім аб'ёмам, яно з цяжкасцю дазваляе падтрымліваць жорсткія стандарты якасці, якія патрабуюцца сучаснай вытворчасцю.
Параўнанне працы, бяспекі і прапускной здольнасці
Найбольш неадкладныя наступствы аўтаматызацыі назіраюцца ў размеркаванні працоўнай сілы і прапускной здольнасці. Адна рабатызаваная ячэйка звычайна можа замяніць некалькіх ручных аператараў за змену, што дазваляе кваліфікаваным работнікам пераразмяркоўвацца на больш каштоўныя пасады ў галіне забеспячэння якасці або праграмавання.
| Метрыка | Ручное шліфаванне | Аўтаматызаванае рабатызаванае шліфаванне |
|---|---|---|
| Паслядоўнасць прапускной здольнасці | Вельмі зменлівы | Высокая стабільнасць (акрамя абслугоўвання) |
| Сярэдні ўзровень дэфектаў | Зменная (залежыць ад аператара) | Істотна зніжана |
| Выдатак абразіва | Высокі (непастаянны ціск) | Аптымізаваны (кіраванне актыўнымі сіламі) |
| Рызыка аператара | Высокі (пыл, вібрацыя, спёка) | Мінімальная (закрытая ячэйка) |
Стандартызацыя ціску і шляху шліфавання дазваляе аўтаматызаваным сістэмам значна павялічыць прапускную здольнасць, адначасова рэзка зніжаючы ўзровень дэфектаў. Канкрэтны прырост прадукцыйнасці моцна залежыць ад тыпу дэталяў, колькасці змен і складанасці інтэграцыі. Акрамя таго, закрытая структура рабатызаванай ячэйкі дазваляе цалкам вырашыць праблемы бяспекі, звязаныя з ручной аздабленнем, такія як рызыка апёкаў, небяспечны металічны і абразіўны пыл, а таксама сіндром вібрацыі рук і плячэй (HAVS), не абапіраючыся выключна на сродкі індывідуальнай абароны.
Уплыў геаметрыі, цвёрдасці, акаліны і задзірын
Фізічныя характарыстыкі дэталі пасля тэрмічнай апрацоўкі вызначаюць складанасць аперацыі шліфавання. Цвёрдасць вызначае тып неабходнага абразіва, а геаметрыя — траекторыю руху робата. Для дэталяў са складанымі контурамі патрабуюцца шасцівосевыя робаты, здольныя ўвесь час падтрымліваць перпендыкулярны вугал да паверхні.
Аднак існуе фундаментальны канфлікт паміж адпаведнасць патрабаванням актыўнай сілы і дакладнасцю пазіцыі. Стандартныя шасцівосевыя прамысловыя робаты валодаюць уласцівай ім адпаведнасць патрабаванням і ім цяжка падтрымліваць жорсткія геаметрычныя дапушчэнні (напрыклад, ±0,02 мм) пры вялікіх нагрузках шліфавання. Калі абавязковая строгая дакладнасць, прадпрыемствы павінны ацэньваць абмежаванні магчымасці пярэдняга этапу і часта патрабуюць вельмі жорсткіх робатаў, прызначаных для шліфавання, або спадзявацца на пасляапрацоўчую апрацоўку на станках з ЧПУ.
Таўшчыня акаліны і памер задзірын пасля апрацоўкі ў печы вельмі неадпаведныя. Дэталь можа мець 0,1 мм акаліны ў адной партыі і 0,3 мм у наступнай. Сучасныя рабатызаваныя шліфавальныя станкі выкарыстоўваюць актыўную сілу рэгулявання — альбо з дапамогай праграмных алгарытмаў, альбо з дапамогай спецыялізаваных пнеўматычных трымальнікаў інструмента. Гэтая тэхналогія дазваляе робату «адчуваць» паверхню, дынамічна рэгулюючы хуткасць падачы і ціск, каб выдаліць дакладную колькасць матэрыялу незалежна ад пачатковай таўшчыні акаліны або зносу інструмента.
Крытычныя інжынерныя патрабаванні
Праектаванне надзейнай рабатызаванай шліфавальнай ячэйкі патрабуе дакладных інжынерных спецыфікацый, каб гарантаваць, што сістэма зможа справіцца з жорсткімі патрабаваннямі пасляпечнай металаапрацоўкі. Кожны кампанент, ад шпіндзеля да сродкаў кантролю навакольнага асяроддзя, павінен быць адаптаваны да канкрэтных металургічных уласцівасцей рабочай нагрузкі.
Тэмпература, матэрыял і характарыстыкі паверхні
Абразіўны матэрыял павінен быць старанна падабраны ў адпаведнасці з цвёрдасцю матэрыялу пасля абпалу. Для стандартных вугляродзістых сталей можа быць дастаткова стужак з аксіду алюмінію. Аднак для інструментальных сталей або аэракасмічных сплаваў з цвёрдасцю больш за 55 HRC неабходныя кубічны нітрыд бору (CBN) або алмазныя абразівы, каб прадухіліць хуткую дэградацыю інструмента.
Патрабаванні да якасці паверхні непасрэдна ўплываюць на хуткасць шпіндзеля і хуткасць падачы. Для дасягнення шурпатасці паверхні (Ra) ад 0,8 да 1,6 мкм звычайна патрабуюцца высокачастотныя шпіндзелі з хуткасцю, адаптаванай да канкрэтнага абразіва і дыяметра дэталі (часта ад 10 000 да 24 000 абаротаў у хвіліну для меншых матэрыялаў). Сістэма таксама павінна ўключаць праграмуемую падачу астуджальнай вадкасці або змазку мінімальнай колькасці (MQL), каб прадухіліць лакальны перагрэў, які можа выпадкова адпаліць свежазагартаваную паверхню.
Кіраванне, зрок, абарона і кантроль пылу
Для апрацоўкі гарачых, цяжкіх і пакрытых абразіўным рэчывам дэталяў патрабуецца спецыялізаваная канцоўка для захопу дэталі (EOAT). Захопныя прылады павінны мець цеплаўстойлівыя кантактныя пляцоўкі і быць герметычнымі ад абразіўнага пылу. Ступень абароны ад пранікнення павінна адпавядаць фактычнаму асяроддзю; у той час як для сухога шліфавання з адсмоктваннем пылу часта дастаткова IP65, для мокрага шліфавання з выкарыстаннем астуджальных вадкасцей можа спатрэбіцца клас абароны IP67 пры апусканні ў глебу для абароны адчувальных злучэнняў. Паколькі дэталі могуць зрушвацца на канвееры, які выходзіць з печы, часта інтэгруюцца сістэмы трохмернага зроку для вызначэння месцазнаходжання дэталі ў прасторы і дынамічнай карэкціроўкі каардынат захопу робатам.
Кантроль за навакольным асяроддзем мае першараднае значэнне. Шліфавальная камера павінна быць цалкам агароджана акустычнымі панэлямі, каб падтрымліваць узровень навакольнага шуму ў межах дапушчальных значэнняў уздзеяння на працоўным месцы, такіх як узровень уздзеяння OSHA 85 дБА або EU 80 дБА. Акрамя таго, для бяспечнага кіравання часціцамі, якія пераносяцца паветраным шляхам, прадухілення назапашвання выбуховага пылу і абароны адчувальных рабатызаваных злучэнняў неабходныя магутныя сістэмы пылазборкі, абсталяваныя фільтрам HEPA (напрыклад, разлічаны на ўлоўліванне 99,97% часціц памерам 0,3 мкм).
Праверка якасці на дакладнасць памераў
Каб гарантаваць, што працэс шліфавання дасягнуў патрэбных характарыстык, убудаваная метралогія часта інтэгруецца непасрэдна ў рабатызаваную ячэйку. Замест таго, каб перамяшчаць дэталь на асобную каардынатна-вымяральную машыну (КІМ), робат можа падаваць гатовую дэталь на стацыянарны лазерны сканер або тактыльны зонд.
Гэтыя аўтаматызаваныя праверкі якасці правяраюць дакладнасць памераў, гарантуючы выкананне крытычных дапушчальных значэнняў перад тым, як дэталь будзе перададзена на наступны этап вытворчасці. Калі дэталь выходзіць за межы дапушчальнага значэння, сістэма можа аўтаматычна пазначыць яе для дапрацоўкі і адрэгуляваць зрушэння кампенсацыі зносу інструмента для наступнага цыклу.
Планаванне, пошук рэсурсаў і прыбытковасць інвестыцый
Укараненне рабатызаванай сістэмы драбнення ў прамысловай печы — гэта значная капіталаўкладанне. Поспех залежыць ад структураванага падыходу да планавання, дбайнай праверкі пастаўшчыкоў і выразнага разумення фінансавых паказчыкаў, якія будуць спрыяць прыбытковасці інвестыцый.
Этапы ўкаранення ад пілотнага праекта да вытворчасці
Звычайна працэс рэалізацыі займае ад 6 да 12 месяцаў, пачынаючы з падрабязнага абгрунтавання магчымасці і аналізу часу цыклу. Інжынеры павінны выкарыстоўваць праграмнае забеспячэнне лічбавых двайнікоў для мадэлявання дасяжнасці, шляху і ўзаемадзеяння робата з механізмам разгрузкі печы, перш чым заказваць якое-небудзь фізічнае абсталяванне.
Пасля завяршэння праектавання сістэма праходзіць заводскія прыёмачныя выпрабаванні (FAT) на аб'екце інтэгратара, каб пацвердзіць час цыкла і паказчыкі якасці паверхні. Пасля пастаўкі прыёмачныя выпрабаванні на месцы (SAT) гарантуюць, што ячэйка будзе бесперашкодна інтэгравана з рэальнай прадукцыйнасцю печы, электразабеспячэннем аб'екта і цэнтралізаванымі сістэмамі пылазбору.
Пытанні ацэнкі пастаўшчыка
Выбар правільнага партнёра па аўтаматызацыі мае вырашальнае значэнне. Пакупнікі павінны ацэньваць патэнцыйных пастаўшчыкоў, задаючы мэтанакіраваныя пытанні аб іх канкрэтным вопыце працы з высокацвёрдай металургіяй і тэрмічнай апрацоўкай.
Ключавыя пытанні ўключаюць: Які ваш вопыт кіравання цеплавым пашырэннем і дэфармацыяй дэталяў у рабатызаваных прыстасаваннях? Ці выкарыстоўваеце вы прылады актыўнага кантролю сілы або пасіўнага кантролю згодлівасці? Які ўзровень пасляўсталявальнай падтрымкі, уключаючы дыстанцыйную дыягностыку і прафілактычнае абслугоўванне, вы забяспечваеце? Забеспячэнне разумення інтэгратарам нюансаў тэрмаапрацаваных металаў дазволіць пазбегнуць дарагіх перапраектаванняў падчас уводу ў эксплуатацыю.
Разлік прыбытковасці інвестыцый
Фінансавае абгрунтаванне выкарыстання рабатызаванай шліфавальнай ячэйкі грунтуецца на аналізе як прамой, так і ўскоснай эканоміі выдаткаў. Пачатковыя выдаткі на абсталяванне і інтэграцыю адрозніваюцца ў залежнасці ад грузападымальнасці робата, патрабаванняў да зроку і складанасці шпіндзеля.
Найважнейшым фактарам для прыняцця рашэнняў аб аўтаматызацыі з'яўляюцца аб'ём і кошт дэталі. Для прадпрыемстваў, якія працуюць з вельмі зменлівай нізкакаштоўнай партыйнай вытворчасцю, нагрузка на пераналадку і праграмаванне можа пераважваць перавагі, што робіць ручное шліфаванне больш эканамічным выбарам. Аднак для падыходзячых вытворчых партый прадпрыемствы павінны выкарыстоўваць кароткую разліковую сістэму для ацэнкі мэтазгоднасці:
ROI = (Пазбяганне выдаткаў на працоўную сілу + Эканомія на расходных матэрыялах + Скарачэнне колькасці браку) - (Капітальныя выдаткі + Выдаткі на інтэграцыю + Накладныя выдаткі на абслугоўванне кваліфікаванымі тэхнікамі)
Гэтая формула дазваляе зацікаўленым бакам правесці лікавы аналіз мэтазгоднасці, а не спадзявацца на расплывістыя абагульненні акупнасці.
Дадатковае чытанне:
Асноўныя высновы
- Дадайце этап кантраляванага астуджэння або стабілізацыі адпуску перад рабатызаваным шліфаваннем, калі дэталі на выхадзе з печы захоўваюць высокую рэшткавую тэмпературу, часта вышэй за 200°C.
- Выкарыстоўвайце рабатызаванае шліфаванне ў асноўным для выдалення акаліны, хуткага змешвання і дробнай аздаблення загартаваных дэталяў, а не для агрэсіўнай канчатковай дакладнай апрацоўкі памераў.
- Для кампанентаў, загартаваных да цвёрдасці 45–65 HRC, праграмаваны рабатызаваны ціск паляпшае кансістэнцыю і зніжае такія рызыкі, як мікратрэшчыны і лакалізаваныя тэрмічныя пашкоджанні.
- Перад шліфаваннем неабходна прамыць паверхню, ачысціць яе дробеструйнай апрацоўкай або выдаліць акаліну, каб выдаліць гасячыя рэчывы, солі і акісленне, якія могуць скараціць тэрмін службы захопу і абразіва.
- Сінхранізуйце выхад з печы, станцыю астуджэння, працэс падрыхтоўкі і робататэхнічную ячэйку, каб паменшыць назапашванне незавершанага працэсу, патрабаванні да плошчы падлогі і час выканання заказаў.
Часта задаваныя пытанні
Якая асноўная мэта рабатызаванага шліфавання пасля прамысловай печы?
Ён выдаляе акісляльную акаліну, налёт, дробныя дэфекты паверхні і рэшткі тэрмічнай апрацоўкі пасля кантраляванага астуджэння, падрыхтоўваючы дэталі да канчатковай апрацоўкі, праверкі або зборкі.
Ці можна выконваць рабатызаванае шліфаванне адразу пасля разгрузкі печы?
Звычайна не. Часта дэталі спачатку патрабуюць кантраляванага астуджэння або стабілізацыі адпачынкам, асабліва калі рэшткавая тэмпература перавышае 200°C, каб пазбегнуць апёкаў ад шліфавання, абразіўных нагрузак і зрушэння памераў.
Ці выкарыстоўваецца рабатызаванае шліфаванне пасля печы для канчатковай дакладнай адзнакі памераў?
Не ў большасці выпадкаў выкарыстання загартаваных дэталяў. Многія кампаненты шліфуюцца перад загартоўкай, у той час як рабатызаванае шліфаванне пасля печы звычайна выкарыстоўваецца для выдалення акаліны, змешвання і дробнай аздаблення.
Чаму аўтаматызацыя лепшая за ручное шліфаванне загартаваных дэталяў?
Для дэталяў з цвёрдасцю 45–65 HRC рабатызаваныя сістэмы ўжываюць пастаянны запраграмаваны ціск, што зніжае варыятыўнасць дзеянняў аператара, пашкоджанне паверхні, рызыку мікратрэшчынаў і лакалізаваныя тэрмічныя дэфекты.
Якая падрыхтоўка можа спатрэбіцца перад тым, як дэталі паступяць у рабатызаваную шліфавальную ячэйку?
Для выдалення загартовак, соляў і акіслення, якія могуць пашкодзіць захопы, загружаць абразівы і зніжаць стабільнасць працэсу, можа спатрэбіцца прамыванне, дробеструйная апрацоўка або выдаленне акаліны.