


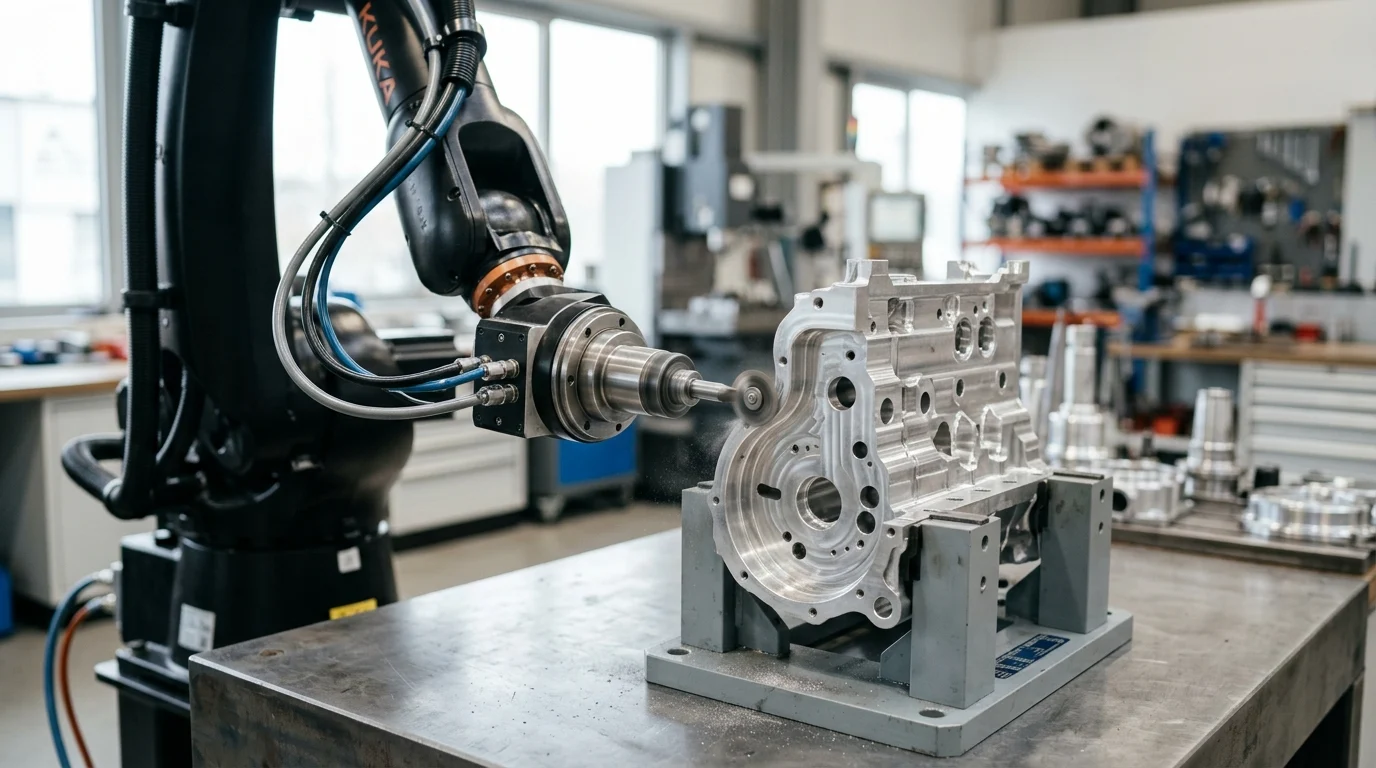
У аўтаматызаванай аздабленні найбольшай праблемай рэдка з'яўляецца паўтаральнасць, якую стварае робат, а непрадказальная форма самой дэталі. Літыя, каваныя і штампаваныя кампаненты могуць адрознівацца на міліметры, у той час як робат можа паўтараць дэталі ў межах доляў міліметра. Радыяльна-сумяшчальная тэхналогія шпіндзеля дапамагае скараціць гэты прабел, дазваляючы рэжучаму інструменту плаваць у баку, падтрымліваць кантраляваны кантакт і рухацца па рэальным краі, а не па ідэальнай траекторыі CAD. У гэтым артыкуле тлумачыцца, як працуе тэхналогія, дзе яна падыходзіць для рабатызаваных ячэек для выдалення задзірын і якія параметры — хуткасць, сіла, крутоўны момант і адхіленне — маюць найбольшае значэнне пры распрацоўцы надзейнага высокапрадукцыйнага працэсу аздаблення.
Чаму радыяльнае зняцце задзірын з плаваючым шпіндзелем мае значэнне ў аўтаматызацыі
Аўтаматызаваныя вытворчыя асяроддзі ўсё часцей патрабуюць надзейных рашэнняў для вырашэння праблем, звязаных з уласцівай ім зменлівасцю літых, каваных і апрацаваных на станку кампанентаў. Радыяльная ачыстка шпіндзеля з плаваючай апрацоўкай стала крытычна важнай тэхналогіяй для пераадолення разрыву паміж жорсткімі... рабатызаваная аўтаматызацыя і непрадказальныя геаметрыі дэталяў. Паколькі вытворцы імкнуцца выключыць ручныя працэсы аздаблення, інтэграцыя адпаведнага абсталявання гарантуе, што рабатызаваныя ячэйкі змогуць падтрымліваць высокую прапускную здольнасць без шкоды для якасці краю або пашкоджання дарагіх дэталяў.
Роля ў рабатызаваным выдаленні задзірын
У стандартнай рабатызаванай ячэйцы маніпулятар рухаецца па жорстка запраграмаванай траекторыі. У той час як сучасныя прамысловыя робаты могуць пахваліцца дапушчальнымі адхіленнямі паўтаральнасці да ±0,03 мм, рэальныя дэталі, асабліва сырыя адліўкі або штампаваныя дэталі — часта маюць адхіленні памераў у дыяпазоне ад ±1,0 мм да ±3,0 мм. Радыяльны плаваючы шпіндзель забяспечвае механічную падатлівасць, дазваляючы рэжучаму інструменту адхіляцца ў бакі. Гэтая радыяльная гнуткасць дазваляе дакладна адсочваць дэфект краю ўздоўж рэальнага контуру дэталі, а не па тэарэтычна запраграмаванай траекторыі, забяспечваючы пастаянны кантакт і прадухіляючы выемкі інструмента.
Асноўныя перавагі вытворчасці
Пераход на рабатызаваную ачыстку задзірын, якая адпавядае патрабаванням, прыводзіць да істотнага паляпшэння вытворчых паказчыкаў. На прадпрыемствах звычайна назіраецца значнае скарачэнне часу цыклу ў параўнанні з ручнымі аперацыямі па ачыстцы задзірын. Акрамя таго, выдаленне аператараў-людзей з небяспечных асяроддзяў для ачысткі задзірын адпавядае строгім дырэктывам па тэхніцы бяспекі працы, такім як тыя, што выкладзены ІСО для бяспекі прамысловых робатаў. Аўтаматызаваныя ячэйкі для выдалення задзірын з выкарыстаннем радыяльных плаваючых шпіндзеляў часта дасягаюць хуткай акупнасці інвестыцый (ROI) за кошт зніжэння выдаткаў на працоўную сілу і меншага спажывання расходных матэрыялаў.
Што вызначае радыяльны плаваючы шпіндзель
Радыяльны плаваючы шпіндзель — гэта ўдасканаленая прылада для апрацоўкі канцавых інструментаў (EOAT), якая спалучае ў сабе высакахуткасны рухавік з дынамічна рэгуляваным механізмам падатлівасці. У адрозненне ад восевых плаваючых інструментаў, якія сціскаюцца ўздоўж восі Z, радыяльныя інструменты паварочваюцца або перамяшчаюцца ў плоскасці XY, што робіць іх ідэальнымі для прафілявання знешніх краёў і складаных унутраных паражнін.
Радыяльная адпаведнасць і механічная канструкцыя
Асновай радыяльнага плаваючага механізму з'яўляецца пнеўматычны цыліндр або дакладна распрацаваны спружынны масіў, які прыкладае бакавую сілу да корпуса шпіндзеля. Інтэгратары аўтаматызацыі часта аддаюць перавагу пнеўматычным сістэмам, таму што яны дазваляюць дынамічна рэгуляваць сілу ў рэжыме рэальнага часу з дапамогай прапарцыйных рэгулятараў ціску. Калі рэжучы інструмент сутыкаецца з сур'ёзным геаметрычным адхіленнем, корпус шпіндзеля паварочваецца з цэнтра, паглынаючы памылку становішча, захоўваючы пры гэтым бесперапынную, раўнамерную сілу рэзання ў бок апрацоўванай дэталі.
Дыяпазон ходу, сіла, хуткасць і крутоўны момант
Радыяльныя плаваючыя шпіндзелі прамысловага класа працуюць пад строгімі параметрамі прадукцыйнасці, прызначанымі для бесперапыннай вытворчасці. Хуткасць шпіндзеля звычайна складае ад 20 000 да 60 000 абаротаў у хвіліну, каб забяспечыць аптымальную нагрузку стружкі для цвёрдасплаўных рэжучых інструментаў малога дыяметра. Дапушчальная радыяльная адхіленне звычайна складае ад ±5 да ±8 градусаў ад цэнтральнай восі, што адпавядае прыблізна ±10 мм ходу механічнай падатлівасці на кончыку інструмента. Важна адзначыць, што гэты ход прадстаўляе межы бакавога адхілення інструмента, а не агульны дапуск адхілення працэсу, які абмяжоўваецца дакладнасцю траекторыі робата, дасягненнем інструмента і даступнасцю абзы. Кантактная сіла тонка наладжваецца, у той час як рухавік шпіндзеля павінен забяспечваць дастатковы крутоўны момант — часта ад 0,5 Нм да 2,5 Нм — каб прадухіліць спыненне падчас агрэсіўнага выдалення матэрыялу.
| Спецыфікацыя | Тыповы працоўны дыяпазон |
|---|---|
| Хуткасць шпіндзеля | 20 000 - 60 000 абаротаў у хвіліну |
| Радыяльнае адхіленне | ±5° да ±8° (прыблізна ±10 мм на кончыку) |
| Рэгуляваная кантактная сіла | 10 Н - 60 Н |
| Магутнасць рухавіка | 150 Вт - 900 Вт |
| Працоўны ціск паветра | 5,0 - 7,0 бар |
Падыходныя задзірыны, краю і матэрыялы
Эфектыўнасць шпіндзеля ў значнай ступені залежыць ад спалучэння рэжучага інструмента з матэрыялам апрацоўванай дэталі. Сістэмы радыяльнай падатлівасці выдатна выдаляюць першасныя і другасныя дэфекты краёў (звычайна званыя задзірынамі). Для цвёрдых матэрыялаў, такіх як чыгун, тытан і кованая сталь, стандартнымі з'яўляюцца падвойныя цвёрдасплаўныя ратацыйныя напільнікі. І наадварот, для больш мяккіх паверхняў, такіх як хуткарэзная сталь (HSS), выкарыстоўваюцца аднаканальныя рэжучыя інструменты або спецыялізаваныя алмазныя рэжучыя інструменты. літой алюміній, латуньі распрацаваныя палімеры для прадухілення нагрувашчвання матэрыялу ў канаўках інструмента.
Важна таксама адзначыць абмежаванні і недахопы гэтай тэхналогіі. Механізм падатлівасці можа прывесці да прагіну тонкасценных дэталяў, калі кантактная сіла занадта высокая. Акрамя таго, фізічныя памеры корпуса шпіндзеля могуць абмяжоўваць доступ да вузкіх унутраных кутоў, і працэс звычайна абмежаваны дэфектамі краёў з максімальнай таўшчынёй кораня каля 1,5 мм, хоць гэты парог моцна залежыць ад матэрыялу, магутнасці шпіндзеля і геаметрыі інструмента; больш тоўстыя дэфекты звычайна патрабуюць жорсткай папярэдняй апрацоўкі.
Параўнанне з іншымі метадамі выдалення задзірын
Выбар аптымальнай стратэгіі выдалення задзірын патрабуе ацэнкі радыяльных плаваючых шпіндзеляў у параўнанні з альтэрнатыўнымі метадалогіямі, у тым ліку жорсткай рабатызаванай апрацоўкай, ручной чыставой апрацоўкай і абразіўнай масай. Кожны падыход мае розныя перавагі, але адпаведныя інструменты спецыяльна арыентаваны на спалучэнне дакладнасці, адаптыўнасці і складанай геаметрыі.
Крытэрыі параўнання варыянтаў выдалення задзірын
Інжынеры ацэньваюць варыянты выдалення задзірын на аснове капітальных выдаткаў, абмежаванняў геаметрыі дэталі і здольнасці сістэмы апрацоўваць адхіленні становішча (дапушчэнне адхіленняў). Яшчэ адным важным фактарам з'яўляецца мэтанакіраваны кантроль рэбраў — здольнасць выбарачна апрацоўваць пэўныя элементы без змены ўсёй дэталі. Жорсткае выдаленне задзірын патрабуе высокадакладных сістэм заціскання і візуальнага бачання для адлюстравання адхіленняў дэталі, што экспанентна павялічвае выдаткі на інтэграцыю. Абразіўнае барабаннае шпрыцаванне з'яўляецца эканамічна выгадным для масавай апрацоўкі, але не можа быць накіравана на пэўныя рэбры або абараніць крытычна важныя апрацаваныя паверхні. Радыяльныя плаваючыя шпіндзелі пераадольваюць гэты прабел, прапаноўваючы мэтанакіраванае прафіляванне рэбраў без неабходнасці праграмавання мікраміліметровага шляху.
Час цыклу, якасць краю і кансістэнцыя
Пры параўнанні якасці рэжучай кромкі, жорсткія інструменты рызыкуюць атрымаць сур'ёзныя сляды ад вібрацыі або глыбокую строжку, калі профіль дэталі адхіляецца больш чым на 0,1 мм ад запраграмаванай траекторыі. Радыяльны плаваючы шпіндзель, які падтрымлівае пастаянную бакавую сілу, стварае вельмі паслядоўную фаску або радыус, нават калі профіль дэталі вагаецца на ±2,0 мм. Гэтая дынамічная кампенсацыя гарантуе, што час цыклу застаецца дэтэрмінаваным і бесперапынным, бо робату не трэба запавольвацца, каб улічыць карэкціроўкі сістэмы візуалізацыі або цыклы зваротнай сувязі датчыкаў сілы і крутоўнага моманту.
Скарачэнне браку і стабільнасць працэсу
Стабільнасць працэсу з'яўляецца найважнейшым паказчыкам для вытворцаў буйных аб'ёмаў вытворчасці. Ручныя аперацыі па выдаленні задзірын непазбежна пакутуюць ад стомленасці аператара, што прыводзіць да нераўнамерных паломак беражкоў і павышанага ўзроўню браку ў дакладных аэракасмічных або аўтамабільных кампанентах. Дзякуючы ўкараненню радыяльнага плаваючага шпіндзеля ўзровень браку, звязаны з дэфектамі аздаблення беражкоў, звычайна зніжаецца да долі ўзроўню ручнога карыстання. Гэтае зніжэнне колькасці бракаваных дэталяў непасрэдна карэлюе з больш высокай агульнай эфектыўнасцю абсталявання (OEE).
| Метад выдалення задзірын | Талерантнасць да адхіленняў | Рызыка металалому | Паслядоўнасць часу цыклу | Мэтанакіраваны кантроль краёў |
|---|---|---|---|---|
| Радыяльны плаваючы шпіндзель | Высокі (механічны ход да ±10 мм) | Вельмі нізкі | Высокі | Выдатна |
| Жорсткая рабатызаваная аснастка | Вельмі нізкі ( | Высокі | Высокі | Выдатна |
| Ручное выдаленне задзірын | Высокі | Умераны/Высокі | Нізкі | Зменная |
| Абразіўнае галтаванне | Н/Д (масавая апрацоўка) | Нізкі | Высокі | Бедны |
Як задаць і інтэграваць шпіндзель
Паспяховае разгортванне радыяльнага плаваючага шпіндзеля ў аўтаматызаванай ячэйцы патрабуе дбайнага папярэдняга праектавання. Інтэгратары павінны ўлічваць пнеўматычную інфраструктуру, грузападымальнасць робата і суровыя экалагічныя рэаліі металаапрацоўчых аб'ектаў.
Этапы разгляду заяўкі
Працэс інтэграцыі пачынаецца з усебаковага аналізу прыкладання. Інжынеры павінны колькасна вызначыць максімальную таўшчыню кораня дэфектаў краю, цвёрдасць асноўнага матэрыялу (вымяраемую ў HRC або па Брынелю) і неабходныя памеры фаскі. Гэтыя параметры вызначаюць неабходную магутнасць шпіндзеля і неабходную сілу падачы. Акрамя таго, аб'ект павінен забяспечваць высокарэгуляваную пнеўматычную падачу; прапарцыйныя клапаны, якія рэгулююць радыяльную сілу шпіндзеля, патрабуюць чыстага, сухога і незмазанага паветра, якое рэгулюецца строга да зададзенага рабочага ціску сістэмы (пазначанага ў табліцы спецыфікацый) для падтрымання дакладнасці сілы.
Зменныя інтэграцыі робатаў і машын
Карысная нагрузка інструмента на канцы рычага і цэнтр цяжару з'яўляюцца крытычна важнымі зменнымі інтэграцыі. Прамысловыя радыяльныя плаваючыя шпіндзелі звычайна важаць ад 2,0 кг да 5,0 кг. Хоць гэта цалкам адпавядае грузападымальнасці стандартных 6-восевых прамысловых робатаў, калабаратыўныя робаты (кобаты) з абмежаваннямі ад 5 кг да 10 кг могуць сутыкнуцца з кінематычнай дэградацыяй, калі цэнтр мас шпіндзеля знаходзіцца занадта далёка ад фланца інструмента. Акрамя таго, інтэгратары павінны ўсталяваць пратаколы сувязі, выкарыстоўваючы аналагавыя сігналы 0-10 В або прамысловыя сеткі палявых шын (напрыклад, PROFINET, EtherNet/IP) для дынамічнай рэгулявання радыяльнага ціску шпіндзеля з дапамогай электрапнеўматычных рэгулятараў падчас цыклу робата. Найважнейшае, што інтэгратары павінны ўлічваць дынаміку робата. Празмерныя хуткасці падачы, хуткая змена кірунку або высокія паскарэнні цэнтральнай кропкі інструмента (TCP) могуць перагрузіць механізм сумяшчальнасці, выклікаючы вібрацыю або непаслядоўныя фаскі. Важна наладзіць хуткасць і паскарэнне робата ў адпаведнасці з часам механічнай рэакцыі шпіндзеля.
Астуджальная вадкасць, кантроль стружкі, кантроль пылу і ахоўныя агароджы
Пры выдаленні задзірын утвараецца абразіўны пыл, металічная стружка, а часам патрабуецца распыленне астуджальнай вадкасці. Шпіндзелі павінны мець адпаведны клас абароны ад пранікнення, звычайна IP65 або IP67, каб вытрымліваць працу ў вільготных умовах апрацоўкі. Каб прадухіліць разбурэнне ўнутраных падшыпнікаў шпіндзеля мікраскапічнымі часціцамі, якія часта меншыя за 50 мікрон у чыгунных вырабах, многія ўстаноўкі абсталяваны другасным адтулінай для прадуўкі паветрам. Гэтая адтуліна забяспечвае пастаянны станоўчы ціск ад 0,5 да 1,0 бар унутры корпуса шпіндзеля, забяспечваючы бесперапыннае выдаленне забруджванняў. Для прадухілення назапашвання небяспечных рэчываў у ячэйцы таксама павінны быць прадугледжаны належныя механічныя агароджы і аўтаматызаваныя сістэмы выдалення стружкі.
Як выбраць правільнае рашэнне для выдалення задзірын
Заключны этап мадэрнізацыі аперацыі па выдаленні задзірын прадугледжвае выбар спецыфічнае абсталяванне і пастаўшчыка, які адпавядае аб'ёмам вытворчасці і чаканням адносна жыццёвага цыклу аб'екта. Комплексная ацэнка агульнага кошту валодання забяспечвае доўгатэрміновую жыццяздольнасць працэсу.
Крытэрыі выбару пастаўшчыка і шпіндзеля
Выбар пастаўшчыка патрабуе ацэнкі яго глабальнай сеткі падтрымкі, вопыту ў галіне інжынерыі прымянення і дакументальна задакументаванага сярэдняга часу напрацоўкі паміж адмовамі (MTBF) шпіндзеля. Высокаякасныя шпіндзелі павінны мець дынамічнае біццё менш за 0,01 мм, каб прадухіліць заўчасны знос інструмента і вібрацыю. Вытворцы павінны аддаваць перавагу пастаўшчыкам, якія прапануюць выпрабавальныя праграмы або рабатызаваныя выпрабаванні канцэпцыі, паколькі эмпірычная праверка адпаведнасці рэакцыі шпіндзеля канкрэтным геаметрыям дэталяў значна больш надзейная, чым тэарэтычныя разлікі.
Інструменты, тэхнічнае абслугоўванне і агульны кошт валодання
Агульны кошт валодання (TCO) выходзіць за рамкі першапачатковых капітальных выдаткаў на шпіндзель, якія звычайна вагаюцца ад 4000 да 10 000 долараў ЗША ў залежнасці ад магутнасці і характарыстык адпаведнасці. Расходныя матэрыялы і тэхнічнае абслугоўванне вызначаюць доўгатэрміновыя фінансавыя выдаткі. Падшыпнікі высакахуткасных шпіндзеляў звычайна патрабуюць замены або рамонту на заводзе кожныя 2000–5000 гадзін працы ў залежнасці ад прыкладаемых радыяльных нагрузак. Акрамя таго, пастаяннае спажыванне паветра, якое адрозніваецца ў залежнасці ад мадэлі і прымянення, але можа дасягаць 200 літраў у хвіліну (л/мін) пры пікавай працы, уяўляе сабой вымерныя выдаткі на эксплуатацыю. Пераход на прэміяльныя алмазна-агравальныя цвёрдасплаўныя інструменты можа кампенсаваць некаторыя выдаткі, істотна падаўжаючы тэрмін службы інструмента ў параўнанні са стандартнымі абразівамі.
Калі выбіраць радыяльнае плаваючае выдаленне задзірын з шпіндзеля
Радыяльнае ачышчэнне ад задзірын з дапамогай плаваючага шпіндзеля — гэта вельмі эфектыўны выбар пры вырабе складаных дэталяў з высокай зменлівасцю памераў, такіх як адлітыя з пяску блокі рухавікоў, каваныя кранштэйны для аэракасмічнай прамысловасці або літыя кампазітныя вырабы. Калі адхіленні профілю дэталі перавышаюць 0,2 мм і патрабуюцца паслядоўныя лакалізаваныя разломы рэбраў, жорсткая аснастка часта выходзіць з ладу, а ручная праца можа аказацца занадта дарагой і непаслядоўнай. У гэтых асяроддзях з высокай зменлівасцю радыяльны шпіндзель забяспечвае надзейнае, дэтэрмінаванае рашэнне для аўтаматызаваная аздабленне паверхні.
Асноўныя высновы
- Выкарыстоўвайце радыяльны плаваючы шпіндзель, калі адхіленні дэталі перавышаюць дакладнасць жорсткай траекторыі робата, асабліва на літых, каваных або штампаваных кампанентах з адхіленнямі ад ±1,0 мм да ±3,0 мм.
- Выберыце хуткасць шпіндзеля ў дыяпазоне ад 20 000 да 60 000 абаротаў у хвіліну ў залежнасці ад дыяметра інструмента, памеру задзірын, матэрыялу і неабходнай нагрузкі стружкі.
- Ужывайце пнеўматычнае кіраванне сілай, калі працэс патрабуе рэгуляванай падатлівасці для змены геаметрыі дэталі або стану задзірын.
- Разглядайце ход падатлівасці як дыяпазон кампенсацыі, а не як замену дакладных траекторый робата, належнага дасягнення інструмента і даступнай геаметрыі рэжучай кромкі.
- Інтэгруйце радыяльныя плаваючыя шпіндзелі ў рабатызаваныя ячэйкі для выдалення задзірын, каб палепшыць кансістэнцыю рэжучай кромкі, скараціць ручную аздабленне і пазбавіць аператараў ад небяспечных умоў шліфавання.
Часта задаваныя пытанні
Што робіць радыяльны плаваючы шпіндзель пры рабатызаваным выдаленні задзірын?
Гэта дадае рэжучаму інструменту бакавую падатлівасць, дазваляючы яму прытрымлівацца рэальных краёў дэталі, а не толькі запраграмаванага шляху робата. Гэта дапамагае падтрымліваць стабільны кантакт, паменшыць колькасць выемак і палепшыць кансістэнцыю краёў.
Чаму радыяльная падатлівасць карысная для літых або каваных дэталяў?
Адліўкі і поковкі часта адрозніваюцца ад ±1,0 мм да ±3,0 мм, у той час як робаты рухаюцца па дакладных, але жорсткіх траекторыях. Радыяльны плаваючы шпіндзель кампенсуе гэтыя адхіленні, таму інструмент для выдалення задзірын можа адсочваць рэальны контур.
Чым радыяльна-плавучы шпіндзель адрозніваецца ад восевага плаваючага інструмента?
Радыяльны плаваючы шпіндзель адхіляецца ў плоскасці XY для прафілявання краёў, контураў і паражнін. Аксіяльны плаваючы інструмент сціскаецца ўздоўж восі Z і лепш падыходзіць для паўтарэння паверхні або кіравання вертыкальнай сілай.
Якія хуткасці шпіндзеля тыповыя для аўтаматычнага выдалення задзірын?
Прамысловыя радыяльныя плаваючыя шпіндзелі звычайна працуюць з хуткасцю ад 20 000 да 60 000 абаротаў у хвіліну ў залежнасці ад тыпу жорна, дыяметра інструмента, матэрыялу, нагрузкі стружкі і патрабаванай якасці паверхні.
Ці могуць радыяльныя плаваючыя шпіндзелі скараціць ручную аздабленне?
Так. Пры інтэграцыі ў рабатызаваную шліфавальную або паліравальную ячэйку яны могуць паменшыць ручное выдаленне задзірын, павысіць бяспеку аператара, стабілізаваць якасць і спрыяць больш хуткай акупнасці інвестыцый за кошт зніжэння выдаткаў на працу і расходныя матэрыялы.